Métrologie d’atelier sur moteur M9T : comparateur, micromètre et jauge d’alésage
Un moteur se reconditionne à partir de mesures, pas d’impressions. Sur un moteur M9T comme sur un M9R, chaque décision de reprise — réaléser un cylindre, rectifier un vilebrequin, surfacer une culasse, choisir une classe de coussinet — découle d’une valeur relevée à l’instrument, comparée à une tolérance. Sans instrument correctement employé, il n’y a pas de reconditionnement, il y a du remontage.
Trois familles d’instruments couvrent l’essentiel du travail. Le micromètre mesure un diamètre extérieur, la jauge d’alésage mesure un diamètre intérieur, et le comparateur mesure un déplacement relatif. Chacune a son domaine, sa résolution, ses erreurs propres et sa procédure de mise en œuvre.
Ce guide détaille ces trois instruments, les grandeurs à relever sur un bloc et une culasse, les sources d’erreur de mesure, la méthode de relevé et de consignation, l’exploitation des résultats, et ce qu’apporte la logique d’un moteur M9T reconditionné à neuf livré en 1 h en Île-de-France.
Les trois instruments de base
Le micromètre d’extérieur
La plage de mesure d’un micromètre est limitée, généralement à vingt-cinq millimètres, ce qui impose de disposer d’une série d’instruments pour couvrir les diamètres rencontrés sur un moteur. Travailler en limite de plage, touches presque fermées ou presque ouvertes, dégrade la précision, et il vaut toujours mieux utiliser l’instrument dont la plage encadre la cote attendue.
Le micromètre mesure un diamètre extérieur avec une résolution au centième ou au millième de millimètre. Il sert à relever les tourillons et manetons de vilebrequin, les queues de soupape, les axes de piston et les jupes de piston.
Sa précision dépend de son étalonnage, de la propreté des touches et surtout de la constance de l’effort de mesure, assurée par la friction ou le cliquet. Serrer directement au tambour fausse systématiquement la lecture.
La jauge d’alésage
La jauge d’alésage, ou comparateur d’intérieur, mesure un diamètre intérieur par comparaison. Elle ne donne pas une valeur absolue mais un écart par rapport à une référence, préalablement réglée au micromètre ou à une bague étalon.
C’est l’instrument qui sert à relever les cylindres, les logements de coussinets, les alésages de paliers d’arbre à cames et les guides de soupape. Son réglage conditionne entièrement la validité des valeurs relevées.
Le comparateur à cadran
Le comparateur mesure un déplacement relatif par rapport à une référence fixe. Monté sur un support magnétique, il sert à relever le jeu axial de vilebrequin, le voile d’une portée, le dépassement de piston et le faux-rond d’un arbre.
Sa mise en œuvre suppose un support rigide et une pointe de touche perpendiculaire à la surface mesurée. Une inclinaison introduit une erreur systématique qui minore la valeur lue. Les dix pannes les plus fréquentes du Master 3 rappellent que ces précautions séparent une mesure d’une estimation.
Les grandeurs à relever
Sur les cylindres
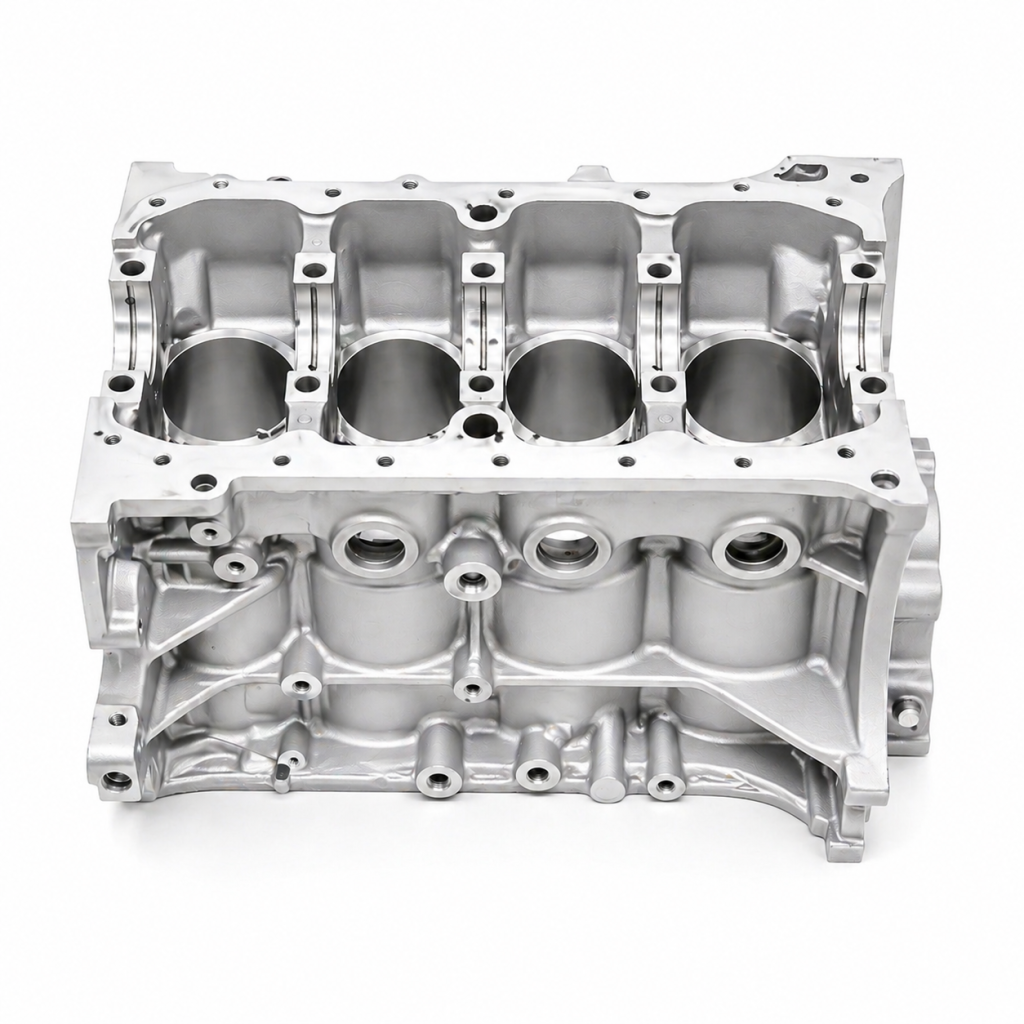
L’exploitation de ces six valeurs se fait par deux calculs simples : la différence entre les deux directions à une même hauteur donne l’ovalisation, et la différence entre haut et bas de course dans une même direction donne la conicité. Ces deux écarts se comparent séparément à leurs tolérances, car un cylindre peut rester dans la tolérance de diamètre tout en dépassant celle d’ovalisation.
Chaque cylindre se relève à trois hauteurs — haut de course, mi-course et bas de course — et dans deux directions perpendiculaires, dans l’axe du vilebrequin et perpendiculairement. Six valeurs par cylindre sont donc nécessaires.
Ce relevé révèle l’usure, l’ovalisation dans un plan et la conicité sur la hauteur. L’usure maximale se situe presque toujours en haut de course, au point de rebroussement du segment de feu, et dans l’axe de poussée du piston.
Sur le vilebrequin
Chaque tourillon et chaque maneton se relèvent dans deux directions perpendiculaires et à deux positions le long de la portée. Ce relevé détecte l’usure, l’ovalisation et la conicité de chaque portée.
S’y ajoutent le voile mesuré au comparateur entre pointes, et l’état visuel des congés de raccordement, zone de concentration de contrainte où s’amorcent les ruptures. Une portée marquée se voit avant de se mesurer.
Sur la culasse
La planéité se relève à la règle de contrôle et au jeu de cales, ou au marbre et au comparateur pour un résultat chiffré. Les guides de soupape se relèvent à la jauge d’alésage de petit diamètre ou par mesure de battement.
Les portées de sièges, les hauteurs de soupape et les jeux fonctionnels complètent le relevé. La fiabilité réelle des moteurs M9T et M9R rappelle qu’une culasse déclarée bonne sans ces mesures est une culasse dont personne ne sait rien.
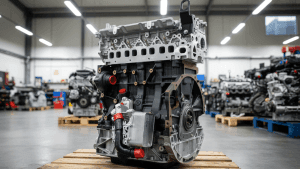
Chez France Moteurs Utilitaires, à La Courneuve, le moteur M9T reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 2 490 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 1 h en Île-de-France. Chaque moteur reconditionné à neuf part avec les cotes relevées et consignées, cylindres réalésés et vilebrequin rectifié aux tolérances.
Les sources d’erreur
La température
Les métaux se dilatent, et une mesure prise sur une pièce qui sort d’une fontaine de lavage chaude n’a pas la même valeur qu’une mesure prise après stabilisation. L’écart atteint facilement l’ordre de grandeur des tolérances recherchées.
La règle est de laisser les pièces et les instruments se stabiliser à la température de l’atelier, et de mesurer dans un local dont la température ne varie pas brutalement. Cette exigence est le premier écart entre un atelier et une simple fosse.
L’effort et la position
La répétabilité est le critère pratique qui permet de vérifier qu’un geste est maîtrisé. Trois mesures successives de la même cote, par le même opérateur, doivent donner la même valeur ; trois mesures par trois opérateurs différents doivent également converger. Un écart entre opérateurs désigne un geste à corriger plutôt qu’un instrument à remplacer.
Un micromètre serré trop fort déforme la touche et la pièce, et minore la lecture. Une jauge d’alésage inclinée ne mesure pas le diamètre mais une corde, et majore la lecture. Les deux erreurs sont systématiques et reproductibles.
La parade est la procédure : effort constant au cliquet pour le micromètre, recherche du point de rebroussement par balancement pour la jauge d’alésage. Ces gestes s’apprennent et ils font la différence.
La propreté et l’usure des instruments
Une trace d’huile, un copeau ou une bavure sur une touche fausse la mesure. Des touches usées ou piquées introduisent une erreur permanente que seul un étalonnage révèle.
Le nettoyage des touches avant chaque série et la vérification périodique sur cale étalon sont les deux gestes qui garantissent qu’un instrument dit la vérité. Un instrument jamais vérifié n’est pas un instrument de mesure.

Relever et consigner
La fiche de mesure
Le relevé se consigne sur une fiche par moteur, cylindre par cylindre et portée par portée, avec la date, l’opérateur, l’instrument utilisé et la température du local. Cette fiche est le document de référence de toute la réfection.
Elle sert ensuite à justifier les choix de reprise, à commander les bonnes classes de pièces, et à documenter le travail vis-à-vis du client. Sans elle, le reconditionnement ne se démontre pas.
L’ordre des opérations
On mesure avant de nettoyer agressivement, parce qu’un sablage ou un grenaillage modifie les surfaces. On mesure à froid, après stabilisation. On mesure avant toute reprise, puis après, pour valider le résultat obtenu.
Ce double relevé, avant et après, est ce qui transforme une intervention en travail contrôlé. Il prend peu de temps et il constitue la preuve technique la plus solide qu’un atelier puisse produire.
Comparer aux tolérances
Chaque valeur se compare à la tolérance constructeur : cote nominale, cote maximale d’usure, cotes réparation disponibles. Cette comparaison décide de la reprise, de la classe de pièce et parfois du rebut de l’élément.
La documentation technique est donc aussi importante que l’instrument. Mesurer sans disposer des tolérances revient à produire des chiffres qu’on ne sait pas interpréter.
Exploiter les résultats
Décider de la reprise
Une usure dans la tolérance autorise le remontage avec des pièces de cote nominale. Une usure au-delà impose une reprise — réalésage, rectification, surfaçage — et le choix de la cote réparation correspondante.
Une usure au-delà de la dernière cote réparation disponible impose le rebut de l’élément. C’est une décision que seule la mesure permet de prendre, et qu’aucune inspection visuelle ne remplace.
Choisir les classes de pièces
Le choix se consigne sur la fiche de mesure avec la référence exacte de la pièce retenue, de façon à pouvoir reconstituer le raisonnement plusieurs mois plus tard. Cette trace est précieuse lorsqu’un moteur revient : elle permet de vérifier immédiatement si le jeu monté était correct, au lieu de recommencer tout le diagnostic depuis le symptôme.
Les coussinets, les pistons et les segments existent en classes dimensionnelles. Le choix se fait à partir des cotes relevées après reprise, de façon à obtenir le jeu fonctionnel prescrit.
Une erreur de classe produit soit un jeu excessif, source de pression d’huile dégradée et de bruit, soit un jeu insuffisant, source de grippage au rodage. Les deux se détectent par la mesure et par aucune autre méthode.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. Les lubrifiants préconisés correspondent aux jeux fonctionnels obtenus après reprise et au grade prescrit par le constructeur.
Valider la réfection
La validation finale associe le relevé après reprise, la mesure des jeux au remontage et les essais de mise en pression. L’ensemble constitue le dossier technique du moteur livré.
Le calcul du retour sur investissement entre réparation et remplacement et la durée de vie moyenne d’un moteur M9R prennent tout leur sens quand ce dossier existe, parce qu’ils comparent alors deux solutions dont l’une est documentée. C’est la différence entre un moteur reconditionné et un moteur simplement remonté.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 4 000 et 6 000 €. La livraison gratuite en 1 h en Île-de-France depuis notre centre de La Courneuve s’accompagne du dossier de cotes relevées. Quatre garanties s’ajustent à l’exploitation — ECO 3 mois, ESSENTIELLE 6 mois, SÉRÉNITÉ 12 mois et TRANQUILLITÉ PRO à vie, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.
Questions fréquentes sur la métrologie d’atelier
Les questions les plus courantes sur les instruments de mesure et leur mise en œuvre dans un reconditionnement moteur.
Quels instruments sont indispensables ?
Trois familles : le micromètre d’extérieur pour les diamètres extérieurs — tourillons, manetons, queues de soupape, axes de piston —, la jauge d’alésage pour les diamètres intérieurs — cylindres, logements de coussinets, guides —, et le comparateur à cadran pour les déplacements relatifs — jeu axial, voile, dépassement de piston.
Combien de mesures par cylindre ?
Six : à trois hauteurs — haut de course, mi-course, bas de course — et dans deux directions perpendiculaires, dans l’axe du vilebrequin et perpendiculairement. Ce relevé révèle l’usure, l’ovalisation dans un plan et la conicité sur la hauteur. L’usure maximale se situe presque toujours en haut de course, dans l’axe de poussée du piston.
Pourquoi la température fausse-t-elle une mesure ?
Parce que les métaux se dilatent, et l’écart entre une pièce sortant d’une fontaine de lavage chaude et la même pièce stabilisée atteint facilement l’ordre de grandeur des tolérances recherchées. Pièces et instruments doivent se stabiliser à la température de l’atelier avant tout relevé.
Quelle est l’erreur la plus fréquente au micromètre ?
Serrer directement au tambour au lieu d’utiliser la friction ou le cliquet. Un effort trop fort déforme la touche et la pièce et minore la lecture, et l’erreur est systématique donc invisible par répétition. L’effort constant est ce qui rend une mesure reproductible d’un opérateur à l’autre.
Faut-il mesurer avant ou après nettoyage ?
Avant tout nettoyage agressif, parce qu’un sablage ou un grenaillage modifie les surfaces. On mesure à froid après stabilisation, avant toute reprise, puis à nouveau après reprise pour valider le résultat. Ce double relevé est ce qui transforme une intervention en travail contrôlé.
À quoi sert la fiche de mesure ?
À justifier les choix de reprise, à commander les bonnes classes de coussinets, pistons et segments, et à documenter le travail vis-à-vis du client. Chaque moteur M9T reconditionné à neuf part avec ses cotes relevées, à 2 490 € HT en échange standard, consigne 0 €, livré gratuitement en 1 h en Île-de-France.