Marbre et étalonnage pour moteur M9R : garantir la justesse d’une mesure
Un instrument de mesure ne dit la vérité que s’il a été vérifié, et une surface de référence ne sert que si elle est plane. Sur un atelier qui reconditionne des moteurs M9R et M9T, la chaîne de confiance commence au marbre et aux cales étalon, et elle se termine au chiffre inscrit sur la fiche de cotes. Rompre un maillon invalide tout ce qui suit.
Le problème est que cette rupture est invisible. Un micromètre déréglé donne des valeurs cohérentes entre elles, reproductibles et fausses. Rien dans la mesure elle-même ne signale l’erreur, et seul un contrôle contre une référence connue la révèle.
Ce guide détaille le rôle du marbre, les références d’étalonnage, la procédure de vérification des instruments, la fréquence des contrôles, la traçabilité à tenir, et ce qu’apporte la logique d’un moteur M9R reconditionné à neuf livré en 1 h en Île-de-France.
Le marbre de contrôle
Son rôle
Sur un Trafic 3 comme sur un Master 3, le contrôle de planéité d’une culasse au marbre et au comparateur donne une cartographie de la déformation, et non une simple valeur maximale. Cette cartographie indique si la déformation est régulière, auquel cas un surfaçage la corrige, ou localisée autour d’un trou de goujon, ce qui désigne un serrage antérieur mal conduit.
Le marbre est une surface de référence plane, en fonte ou en granit, sur laquelle on pose une pièce pour mesurer sa planéité, son parallélisme ou une hauteur. Il matérialise le plan de référence de l’atelier.
Sur un moteur, il sert à contrôler la planéité d’une culasse ou d’un plan de bloc, la rectitude d’un collecteur, et à poser le support d’un comparateur lors d’un relevé de hauteur ou de parallélisme.
Fonte ou granit
Le marbre en fonte, nervuré, est robuste et usinable à nouveau en cas de marquage. Le marbre en granit est plus stable dimensionnellement, insensible à la corrosion, et il ne forme pas de bavure quand il est rayé.
Le granit a aussi l’avantage de ne pas s’aimanter, ce qui évite de retenir les particules métalliques. Son inconvénient est sa fragilité aux chocs sur les arêtes, qui l’ébrèchent définitivement.
Son entretien
Un marbre se protège d’un capot quand il ne sert pas, se nettoie avant chaque usage, et ne reçoit jamais de choc ni d’outil posé dessus. Une seule bavure sur une surface de référence fausse toutes les mesures qui suivent.
Son contrôle périodique de planéité relève d’un prestataire spécialisé. Les dix pannes les plus fréquentes du Master 3 rappellent que c’est l’équipement le plus durable de l’atelier à condition d’être traité comme une référence et non comme un établi.
Les références d’étalonnage
Les cales étalon
Les cales étalon sont des blocs rectifiés à une cote connue avec une incertitude très faible. Empilées, elles permettent de constituer une cote de référence quelconque pour vérifier un micromètre ou un comparateur.
Leur manipulation demande des précautions : les saisir avec un chiffon pour éviter la dilatation due à la chaleur de la main, les nettoyer avant usage, et les protéger de la corrosion après emploi.
Les bagues et tampons étalon
Le jeu de bagues nécessaire se détermine par les diamètres réellement rencontrés en atelier : alésages de cylindre, logements de coussinets de palier et de bielle, alésages de paliers d’arbre à cames. Trois ou quatre bagues couvrent généralement l’essentiel du travail sur une famille de moteurs, et cet investissement se rentabilise dès les premières réfections.
Une bague étalon est un alésage de cote connue, utilisée pour régler une jauge d’alésage sans passer par un micromètre. Un tampon étalon est son équivalent extérieur pour contrôler un alésoir ou une jauge.
Le réglage d’une jauge d’alésage sur bague étalon est plus rapide et plus fiable que le réglage au micromètre, parce qu’il supprime l’erreur de positionnement entre les deux instruments.
Les règles de contrôle
Une règle de contrôle, rectifiée et contrôlée, sert avec un jeu de cales d’épaisseur à vérifier la planéité d’un plan de joint directement sur la pièce. C’est la méthode la plus rapide et la plus répandue.
Elle donne un ordre de grandeur plutôt qu’une valeur, et le marbre avec comparateur reste la méthode de référence quand la décision est serrée. La fiabilité réelle des moteurs M9T et M9R rappelle que le choix de la méthode dépend de l’enjeu de la décision.
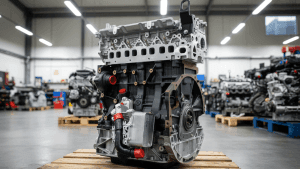
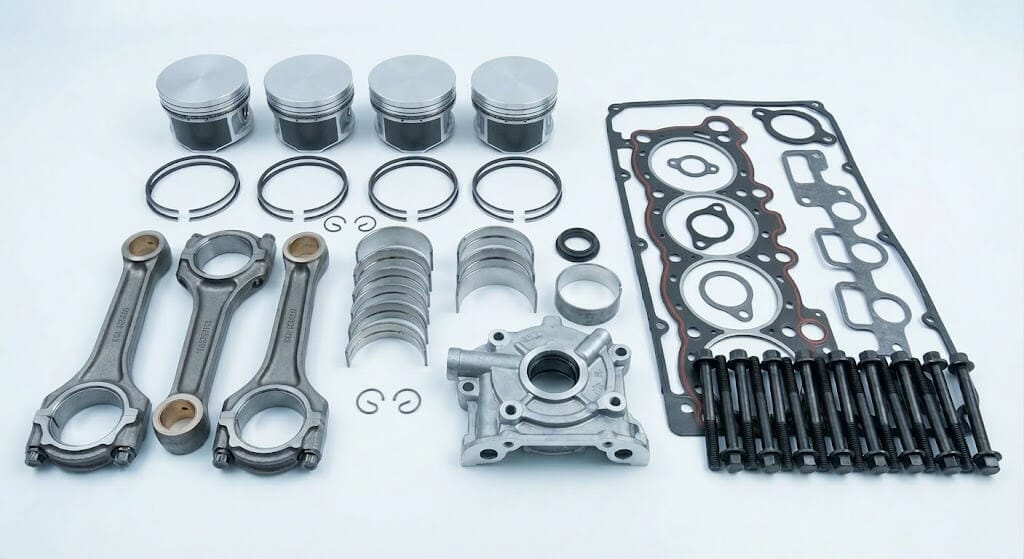
Chez France Moteurs Utilitaires, à La Courneuve, le moteur M9R reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 1 990 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 1 h en Île-de-France. Chaque moteur reconditionné à neuf passe par ces contrôles, culasse contrôlée en planéité et plan de joint repris.
Vérifier un instrument
Le micromètre
La vérification sur plusieurs cales réparties dans la plage est ce qui distingue un contrôle utile d’un simple réglage de zéro. Une vis micrométrique usée en son milieu, zone la plus utilisée, donne un zéro correct et une erreur au centre de la plage, défaut que seul un contrôle multipoints révèle et qui fausse précisément les cotes les plus courantes.
La vérification comporte le contrôle du zéro touches en contact, le contrôle sur plusieurs cales étalon réparties dans la plage de mesure, et l’examen visuel des touches à la recherche d’usure ou de piqûres.
Un écart constant sur toute la plage se corrige par le réglage du zéro. Un écart variable selon la cote désigne une vis micrométrique usée, et l’instrument doit être réparé ou remplacé.
La jauge d’alésage
La vérification se fait sur bague étalon, en recherchant le point de rebroussement par balancement et en vérifiant que la lecture correspond à la cote de la bague. Le jeu de touches interchangeables se vérifie une à une.
Un comparateur monté sur la jauge se vérifie séparément, sur un banc de contrôle ou contre des cales étalon. Les deux éléments de l’instrument ont des défaillances indépendantes.
Le comparateur
Un comparateur se vérifie sur cales étalon à plusieurs positions de sa course, et en contrôlant son hystérésis, c’est-à-dire l’écart entre la lecture en montée et en descente.
Un comparateur dont l’aiguille colle, saute ou présente une hystérésis mesurable doit être déposé. Ces défauts apparaissent progressivement et ils passent inaperçus sans vérification périodique.
La fréquence et la traçabilité
Quand vérifier
La vérification se fait à réception d’un instrument neuf, après tout choc ou chute, périodiquement selon l’usage, et systématiquement avant une série de mesures qui va décider d’un rebut coûteux.
Cette dernière règle est la plus utile en pratique : on vérifie l’instrument avant la mesure qui engage, pas après. Elle coûte deux minutes et elle évite de condamner un vilebrequin sain.
Le registre d’étalonnage
La tenue de ce registre sur un simple tableau, avec une ligne par instrument et une colonne par date de vérification, suffit largement et se met à jour en quelques minutes par trimestre. Sa valeur ne vient pas de sa sophistication mais de sa continuité : un registre tenu pendant trois ans démontre une pratique, un registre ouvert la veille d’un litige ne démontre rien.
Le registre consigne, pour chaque instrument identifié par un numéro, la date de chaque vérification, les écarts constatés, les corrections apportées et le nom de l’opérateur.
Il permet de savoir, si un doute apparaît sur un moteur livré, quels instruments ont servi et dans quel état ils étaient. C’est la pièce qui relie une mesure contestée à une chaîne de confiance documentée.
L’identification des instruments
Chaque instrument porte un numéro gravé ou une étiquette, et ce numéro figure sur la fiche de mesure du moteur. Sans cette identification, le registre d’étalonnage ne sert à rien.
Cette discipline paraît lourde et elle se met en place en une journée. Elle est ce qui distingue un atelier capable de défendre ses mesures d’un atelier qui ne peut que les affirmer.
Ce que la justesse change
Sur la décision de reprise
Un micromètre décalé de quelques centièmes fait basculer une portée de vilebrequin d’un côté ou de l’autre de la limite d’usure. Dans un sens on rebute une pièce saine, dans l’autre on monte une pièce hors tolérance.
Les deux erreurs coûtent cher, la seconde revenant sous garantie quelques mois plus tard. C’est la raison économique la plus directe de tenir une chaîne d’étalonnage.
Sur le choix des classes
Le choix d’une classe de coussinet se joue à quelques centièmes. Une mesure fausse produit un jeu fonctionnel hors tolérance, donc une pression d’huile dégradée ou un grippage au rodage.
Ces deux défaillances apparaissent dans les premiers milliers de kilomètres et elles sont attribuées au moteur alors qu’elles viennent de l’instrument. Le diagnostic remonte rarement jusque-là.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. Les coussinets et segments issus de réseaux identifiés respectent les classes dimensionnelles annoncées, ce qui n’a de sens que si la mesure qui les a choisies est juste.
Sur la défense d’un dossier
En cas de contestation, un relevé de cotes accompagné d’un registre d’étalonnage et d’instruments identifiés constitue une pièce solide. Un relevé sans cette chaîne reste une affirmation.
Le calcul du retour sur investissement entre réparation et remplacement et la durée de vie moyenne d’un moteur M9R servent à comparer les solutions sur le plan économique ; la métrologie sert à garantir que la solution choisie a été exécutée dans les tolérances. Les deux sont nécessaires.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 3 500 et 5 500 €. La livraison gratuite en 1 h en Île-de-France depuis notre centre de La Courneuve s’accompagne des relevés établis avec des instruments vérifiés. Deux garanties couvrent le M9R — ESSENTIELLE 6 mois et SÉRÉNITÉ 12 mois, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.
Questions fréquentes sur le marbre et l’étalonnage
Les questions les plus courantes sur la chaîne de confiance entre une référence d’atelier et une cote relevée.
À quoi sert un marbre de contrôle ?
C’est une surface de référence plane, en fonte ou en granit, qui matérialise le plan de référence de l’atelier. Sur un moteur, il sert à contrôler la planéité d’une culasse ou d’un plan de bloc, la rectitude d’un collecteur, et à poser le support d’un comparateur lors d’un relevé de hauteur ou de parallélisme.
Fonte ou granit, que choisir ?
La fonte nervurée est robuste et réusinable en cas de marquage. Le granit est plus stable dimensionnellement, insensible à la corrosion, il ne forme pas de bavure quand il est rayé et il ne s’aimante pas, donc ne retient pas les particules métalliques. Son inconvénient est sa fragilité aux chocs sur les arêtes, qui l’ébrèchent définitivement.
Pourquoi un instrument déréglé est-il dangereux ?
Parce qu’il donne des valeurs cohérentes entre elles, reproductibles et fausses. Rien dans la mesure elle-même ne signale l’erreur, et seul un contrôle contre une référence connue la révèle. Un micromètre décalé de quelques centièmes fait basculer une portée d’un côté ou de l’autre de la limite d’usure.
Comment manipuler des cales étalon ?
En les saisissant avec un chiffon pour éviter la dilatation due à la chaleur de la main, en les nettoyant avant usage et en les protégeant de la corrosion après emploi. Empilées, elles constituent une cote de référence quelconque pour vérifier un micromètre ou un comparateur sur plusieurs points de sa plage.
À quelle fréquence vérifier un instrument ?
À réception s’il est neuf, après tout choc ou chute, périodiquement selon l’usage, et systématiquement avant une série de mesures qui va décider d’un rebut coûteux. Cette dernière règle est la plus utile : la vérification coûte deux minutes et elle évite de condamner un vilebrequin sain.
Que doit contenir un registre d’étalonnage ?
Pour chaque instrument identifié par un numéro gravé : la date de chaque vérification, les écarts constatés, les corrections apportées et le nom de l’opérateur. Ce numéro figure aussi sur la fiche de mesure du moteur. Le M9R reconditionné à neuf part de 1 990 € HT, consigne 0 €, livré gratuitement en 1 h en Île-de-France.