L’outillage minimum pour réussir une remotorisation en atelier
Une remotorisation ne demande pas un atelier de constructeur, mais elle demande un outillage précis dont l’absence transforme un chantier de deux jours en semaine de complications. La liste utile tient en une page, elle représente un investissement modeste au regard d’un seul chantier raté, et elle sépare un atelier qui rend un véhicule fiable d’un atelier qui le rend simplement roulant.
Sur un Master 3 équipé d’un M9T, les postes critiques sont connus : le levage et le soutien du groupe, le serrage au couple et à l’angle, le blocage de la distribution, l’amorçage du graissage et le diagnostic électronique pour les apprentissages. Chacun correspond à un outil dont l’improvisation coûte cher.
Ce guide détaille cet outillage par fonction, explique ce que chaque outil évite, distingue l’indispensable du confortable et resitue le tout dans la pose d’un moteur M9T reconditionné à neuf livré en 1 h en Île-de-France.
Le levage et la manutention
Le soutien du groupe
La charge à reprendre dépasse souvent ce que l’on imagine, l’ensemble moteur-boîte équipé pesant plusieurs centaines de kilogrammes sur un utilitaire de cette catégorie. Vérifier la capacité nominale de la traverse et de la grue, et non leur apparence robuste, fait partie de la préparation, comme la vérification de l’état des élingues avant chaque levage.
Une traverse de soutien moteur, ou un pont adapté avec des cales de reprise, permet de maintenir le groupe pendant la dépose des supports. Soutenir au cric sur le carter d’huile le déforme et fausse l’étanchéité.
Le point d’appui doit être choisi sur une zone structurelle, jamais sur un carter en alliage ni sur une durite. Une plaque de répartition en bois dur, interposée, évite les marquages et les déformations locales.
La grue et les élingues
Une grue d’atelier de capacité suffisante, avec des élingues et des manilles adaptées, assure la sortie et l’entrée du bloc. Les points de levage d’origine du moteur doivent être utilisés, et seulement eux.
Improviser un point de levage sur un collecteur, un support d’accessoire ou une oreille de fonderie non prévue expose à une rupture en charge, avec un risque pour les personnes autant que pour la pièce.
Le support de travail
Un support rotatif de moteur, ou à défaut un chariot stable et une palette non déformée, permet de travailler sur le bloc sans l’incliner au hasard. Il évite aussi les chutes lors du transfert des périphériques.
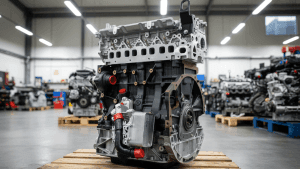
Chez France Moteurs Utilitaires, à La Courneuve, le moteur M9T reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 2 490 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 1 h en Île-de-France. Travailler sur un bloc posé à même le sol est l’une des causes classiques de plans de joint abîmés et de filetages endommagés en fin de chantier.

Le serrage et la mesure
Les clés dynamométriques
Le rangement de ces clés influence directement leur précision : une clé laissée sous tension à sa valeur maximale fatigue son ressort et dérive en quelques mois. Les détendre à la valeur minimale après chaque usage, et les ranger dans leur étui à l’abri des chocs, prolonge leur justesse autant que l’étalonnage périodique lui-même.
Deux clés dynamométriques couvrent l’essentiel : une plage basse pour les carters, les caches et les accessoires, une plage haute pour la culasse, les bielles et le volant moteur. Une seule clé à large plage perd en précision aux extrémités.
Leur étalonnage périodique n’est pas une formalité : une clé déréglée donne un serrage faux avec la conviction du contraire, ce qui est pire que l’absence d’outil. Le contrôle se note et se planifie.
Le rapporteur d’angle
Les vis à serrage angulaire exigent un rapporteur d’angle en complément de la clé dynamométrique. Estimer un angle à l’œil sur une vis de culasse est une erreur qui se paie par une fuite de joint.
L’ordre et les paliers de serrage se lisent dans la documentation et se respectent sans interprétation. Le dix pannes les plus fréquentes du Master 3 rappelle que le joint de culasse figure parmi les pannes les plus coûteuses à traiter deux fois.
Les instruments de mesure
Un comparateur sur support, un jeu de jauges d’épaisseur, une règle de contrôle rectifiée et un pied à coulisse couvrent les mesures courantes : planéité, dépassement de piston, jeu axial, hauteur de pièce.
Ces instruments servent à vérifier ce qui arrive et ce qui repart, pas à usiner. Leur présence transforme un montage à l’estime en montage documenté, ce qui change la nature de la garantie que l’atelier peut donner.
La distribution et l’amorçage
L’outillage de blocage
Les broches de blocage du vilebrequin et les barres de blocage de l’arbre à cames sont indispensables sur les moteurs qui les prévoient. Sans elles, la pose de la courroie ou de la chaîne se fait sur des repères visuels, avec un risque d’erreur d’une dent.
Le jeu d’outils spécifique au moteur concerné coûte une fraction d’un seul chantier raté. Son absence est la cause la plus fréquente des calages faux constatés après remontage.
Le réglage du tendeur
Le tendeur se règle selon sa procédure propre, parfois par alignement d’un index, parfois à la valeur de tension. Les outils de mise en tension correspondants évitent la courroie trop tendue ou trop lâche.
Une courroie trop tendue use le galet et la pompe à eau, trop lâche elle bat et saute une dent sous les accélérations de couple. Les deux erreurs viennent d’un réglage au ressenti.
L’amorçage du graissage
Pour les moteurs dont l’orientation du filtre interdit le préremplissage, la méthode du lancement sans injection consiste à déconnecter l’alimentation des injecteurs ou à utiliser la fonction prévue par la valise, puis à lancer par séquences courtes jusqu’à l’extinction du témoin de pression. Les séquences courtes préservent le démarreur pendant cette phase.
Un dispositif de préremplissage du circuit d’huile, ou à défaut la méthode du lancement sans injection jusqu’à extinction du témoin, évite les premiers tours à sec qui marquent définitivement des coussinets neufs.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 4 000 et 6 000 €. Cette étape ne demande qu’une méthode et quelques minutes, mais elle protège la pièce la plus coûteuse du chantier pendant sa phase la plus critique. Quatre garanties s’ajustent à l’exploitation — ECO 3 mois, ESSENTIELLE 6 mois, SÉRÉNITÉ 12 mois et TRANQUILLITÉ PRO à vie, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.

Le diagnostic et les consommables
La valise de diagnostic
Une valise capable de lire et d’effacer les codes, de lire les valeurs réelles, de commander les actionneurs et de réaliser les apprentissages est indispensable. Un lecteur de codes basique ne suffit pas à finir un chantier.
Les apprentissages concernés sont le codage des injecteurs si ceux-ci sont repris ou remplacés, l’apprentissage des butées du volet d’admission, et la réinitialisation des adaptations de la gestion moteur.
Les instruments de contrôle
Ces instruments ont aussi une valeur commerciale directe : un relevé de pression d’huile et un test de compression joints à la facture transforment une affirmation en preuve, et désamorcent la plupart des contestations ultérieures sur la qualité de la pose. Le coût de l’outillage s’amortit souvent sur un seul litige évité.
Un manomètre de pression d’huile, un manomètre basse pression pour le carburant, un testeur de compression, un kit de mise en pression du circuit de refroidissement et un endoscope couvrent les contrôles de validation.
Ces instruments servent avant le chantier pour décider, et après le chantier pour valider. Ils sont ce qui distingue une pose vérifiée d’une pose dont on espère qu’elle est bonne.
Les consommables à prévoir
Pâte à joint de la référence prescrite, frein filet, pénétrant, pâte antigrippante, graisse diélectrique, produit de nettoyage de plan de joint, chiffons non pelucheux et bouchons d’obturation complètent la liste.
Le fiabilité réelle des moteurs M9T et M9R rappelle que ces consommables ne sont pas interchangeables : une pâte à joint inadaptée sur un carter d’huile produit une fuite dès la montée en température.
Préparer le chantier autour du moteur reconditionné à neuf
La liste de pièces à usage unique
L’outillage ne dispense pas des pièces : vis à serrage angulaire, pochette de joints, filtres, fluides, durites douteuses, embrayage et butée si contaminés. Cette liste s’établit avant le début du chantier.
Le moteur M9T reconditionné à neuf arrive avec cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs. Les pièces à prévoir sont celles du véhicule.
Le temps et l’organisation
Le chantier représente 12 à 16 heures de main d’œuvre selon le véhicule. L’organiser en faisant coïncider la livraison du moteur avec le début de la dépose évite d’immobiliser un pont en attente.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. Cette synchronisation est possible grâce à une livraison en 1 h en Île-de-France ou en 48 h partout en France, qui rend la date de remise en service annonçable au client.
Le montage délégué
Pour un atelier qui ne souhaite pas investir dans l’outillage spécifique, le montage dans notre centre de La Courneuve constitue une alternative : le véhicule entre, repart avec le moteur posé, le rodage expliqué et la garantie activée.
Cette solution convient aussi au garage qui traite une remotorisation occasionnelle, pour qui l’amortissement d’un jeu d’outils dédié n’a pas de sens, et le calcul du retour sur investissement entre réparation et remplacement aide à poser ce calcul.
Questions fréquentes sur l’outillage de remotorisation
Les questions les plus fréquentes sur l’équipement nécessaire pour poser un moteur reconditionné à neuf.
Quel est l'outillage réellement indispensable ?
Cinq postes. Le levage et le soutien : grue d’atelier avec élingues adaptées, traverse de soutien moteur, support de travail stable. Le serrage : deux clés dynamométriques, une plage basse et une plage haute, plus un rapporteur d’angle pour les vis à serrage angulaire. La distribution : les broches et barres de blocage spécifiques au moteur, et l’outil de mise en tension du tendeur. La mesure : comparateur sur support, jauges d’épaisseur, règle de contrôle. Le diagnostic : une valise capable des apprentissages, pas un simple lecteur de codes.
Peut-on soutenir le moteur au cric sur le carter d'huile ?
Non, c’est une erreur fréquente et coûteuse. Le carter d’huile est une pièce d’étanchéité, souvent en alliage ou en tôle mince, qui se déforme sous une charge ponctuelle. La déformation fausse son plan de joint et produit une fuite qui apparaît après le remontage, quand tout est refermé. Le soutien se fait sur une zone structurelle, avec une plaque de répartition en bois dur interposée, ou mieux avec une traverse de soutien prenant appui sur les longerons. Le levage lui-même utilise uniquement les points prévus sur le moteur.
Une seule clé dynamométrique suffit-elle ?
En pratique, non. Une clé couvre sa plage avec précision dans sa partie médiane et perd en fiabilité aux extrémités. Les couples d’un chantier moteur vont de quelques newtons-mètres pour un cache-culbuteurs à plusieurs dizaines pour une culasse ou un volant moteur, ce qui demande deux clés. S’y ajoute l’étalonnage périodique, qui n’est pas une formalité : une clé déréglée donne un serrage faux avec la conviction du contraire, situation pire que l’absence d’outil puisqu’elle inspire une confiance injustifiée.
L'outillage de blocage de distribution est-il vraiment nécessaire ?
Sur les moteurs qui le prévoient, oui, et son absence est la cause la plus fréquente des calages faux constatés après remontage. Les broches de vilebrequin et les barres d’arbre à cames maintiennent les deux arbres en position pendant toute la pose de la courroie ou de la chaîne, opération au cours de laquelle la tension de pose peut faire tourner un arbre de quelques degrés. Sans ces outils, on travaille sur des repères visuels et une erreur d’une dent devient probable. Le jeu coûte une fraction d’un seul chantier raté.
Faut-il une valise de diagnostic pour finir le chantier ?
Oui, et un simple lecteur de codes ne suffit pas. Plusieurs opérations de fin de chantier passent par la valise : le codage des injecteurs s’ils sont repris ou remplacés, l’apprentissage des butées du volet d’admission, la réinitialisation des adaptations de la gestion moteur, et selon les cas une procédure de réapprentissage de boîte automatique. S’y ajoute la lecture des valeurs réelles pendant le premier essai, qui valide la pression de rail, la suralimentation et les corrections d’injection sur un moteur qui vient d’être posé.
Combien coûte un moteur M9T reconditionné à neuf avec montage ?
Le moteur M9T reconditionné à neuf démarre à 2 490 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec la livraison gratuite en 1 h en Île-de-France depuis notre centre de La Courneuve ou en 48 h partout en France. Le montage dans notre atelier est établi sur devis et représente 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 4 000 et 6 000 € selon la configuration et les périphériques à reprendre. Pour un garage traitant une remotorisation occasionnelle, ce montage délégué évite l’investissement dans un outillage spécifique.