Agencement d’un atelier moteur M9T : implantation et flux de travail
Un atelier qui pose des moteurs M9T ou M9R immobilise un véhicule un à deux jours, manipule un bloc de plus de deux cents kilogrammes, stocke des liquides et des pièces déposées, et accueille un client au milieu de tout cela. L’agencement du local décide de la durée de chaque chantier bien plus qu’on ne l’imagine : les minutes perdues à chercher un outil, à déplacer une pièce ou à contourner un véhicule se comptent en heures sur une semaine.
Le raisonnement utile n’est pas celui de la surface mais celui des flux : par où entre un véhicule, par où entre un bloc neuf, où sort un bloc déposé, où vont les liquides, où se trouve l’outil au moment où la main le cherche. Un atelier bien agencé est un atelier où chacun de ces trajets est court et ne croise pas les autres.
Ce guide détaille les zones fonctionnelles, les flux, le poste de travail, le stockage et l’évolutivité du local, et ce qu’apporte la logique d’un moteur M9T reconditionné à neuf livré en 1 h en Île-de-France.
Les zones fonctionnelles
La zone de travail
La hauteur disponible compte autant que la surface : la sortie d’un bloc au palan demande un dégagement vertical que beaucoup de locaux urbains n’offrent pas, et cette contrainte se vérifie avant de s’installer plutôt qu’au premier chantier.
La zone de travail comprend le pont ou la fosse, l’espace de circulation autour du véhicule et l’espace nécessaire au levage du bloc.
Sa dimension se calcule sur le véhicule le plus long traité, plus un dégagement d’au moins un mètre sur les côtés et deux mètres à l’avant pour la sortie du bloc.
Sous-dimensionner cette zone est l’erreur initiale la plus coûteuse, parce qu’elle ne se corrige plus ensuite sans déménager : toutes les autres contraintes en découlent.
La zone de dépose
Une table roulante plutôt qu’un établi fixe permet d’amener la zone de dépose au véhicule, ce qui supprime les allers-retours. Son plateau à rebord retient les petites pièces et les liquides résiduels, deux pertes fréquentes.
Une surface dédiée aux pièces déposées, à proximité immédiate du poste, évite que le sol du poste ne devienne lui-même la zone de dépose.
Un établi ou une table roulante remplit cette fonction, à condition d’être vidée entre deux chantiers. Un plan encombré par les pièces du chantier précédent ne sert à rien.
La zone de stockage
Le stockage en hauteur demande une attention particulière : un bidon de vingt litres rangé au-dessus de la hauteur d’épaule devient dangereux à manipuler, et c’est une cause fréquente d’accident dans les ateliers où la place manque.
La séparation entre les pièces neuves et les pièces déposées est la règle qui évite l’erreur la plus coûteuse : remonter une pièce déposée en croyant monter la pièce neuve. Deux emplacements distincts et marqués suffisent.
Le stockage des liquides, des consommables et des pièces en attente se place à l’écart du poste mais à distance de marche, et jamais dans la zone de circulation.
Les dix pannes les plus fréquentes du Master 3 rappellent que le stockage de liquides demande une rétention, une ventilation et un éloignement des sources de chaleur, ce qui contraint son emplacement.

Les flux
L’entrée et la sortie des véhicules
La hauteur et la largeur de la porte conditionnent l’accès des véhicules les plus hauts du parc traité, notamment les versions rehaussées et les véhicules carrossés. Cette mesure se prend avant de s’engager sur un local.
Un flux traversant, entrée d’un côté et sortie de l’autre, évite les manœuvres de recul et les déplacements de véhicules pour en sortir un.
Lorsque le local ne le permet pas, la règle est de réserver le poste le plus proche de la porte aux véhicules de courte durée et le fond aux immobilisations longues.
Cette règle simple évite la situation la plus fréquente et la plus coûteuse : déplacer trois véhicules pour sortir celui du fond, plusieurs fois par jour.
L’arrivée du bloc
Le contrôle du sol sur ce trajet mérite une attention particulière : une plaque d’égout, un joint de dilatation ou une pente transversale suffisent à faire basculer un transpalette chargé de deux cents kilogrammes.
Un bloc neuf arrive sur palette et pèse plus de deux cents kilogrammes. Son trajet de la livraison au poste doit être plan, dégagé et le plus court possible.
L’absence de quai impose un transpalette et un sol en bon état. Un seuil de quelques centimètres suffit à rendre ce trajet difficile et dangereux.
L’évacuation
La palette du bloc déposé constitue un cas particulier : elle doit retourner au fournisseur avec le bloc, ce qui impose de la conserver pendant toute la durée du chantier dans un emplacement identifié.
Le bloc déposé repart en échange standard, les liquides partent en collecte, les pièces et emballages en tri. Ces trois flux sortants demandent chacun un emplacement.
La fiabilité réelle des moteurs M9T et M9R rappelle qu’un atelier sans emplacement de sortie accumule, et que cette accumulation finit par consommer la zone de travail elle-même.
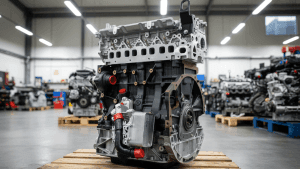
Chez France Moteurs Utilitaires, à La Courneuve, le moteur M9T reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 2 490 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 1 h en Île-de-France. Le moteur reconditionné à neuf arrive sur palette : l’accès et le trajet jusqu’au poste conditionnent la sécurité de la manutention.
Le poste de travail
L’outillage à portée
Le contrôle de l’outillage en fin de chantier, avant la remise en route du véhicule, évite l’oubli d’une clé dans le compartiment moteur. Un emplacement vide sur la servante signale immédiatement l’outil manquant.
La servante roulante, amenée au véhicule, remplace les allers-retours vers l’établi. Son organisation par ensembles d’opération réduit le temps de recherche.
Un outillage rangé par fonction — serrage, mesure, démontage spécifique — est retrouvé sans réfléchir. Un outillage rangé par taille impose une recherche à chaque fois.
L’éclairage
Le niveau d’éclairement se mesure simplement avec une application de téléphone et il surprend presque toujours : un atelier qui paraît correctement éclairé présente souvent, au poste de travail, une valeur très inférieure aux recommandations.
L’éclairage général doit être complété d’un éclairage d’appoint orientable au poste. Un compartiment moteur est une cavité que l’éclairage de plafond n’atteint pas.
Un éclairage insuffisant produit des serrages approximatifs, des fuites non vues et des erreurs de remontage. Son amélioration est l’investissement le moins coûteux de l’atelier.
Les énergies au poste
Le nombre de prises électriques au poste est systématiquement sous-estimé : éclairage d’appoint, chargeur de maintien, outil électroportatif et valise de diagnostic fonctionnent souvent simultanément sur un chantier de pose.
Air comprimé, alimentation électrique et éclairage doivent être disponibles au poste, par enrouleurs suspendus plutôt que par rallonges au sol.
Les rallonges au sol créent un risque de chute, s’abîment et finissent par être laissées branchées en permanence au mauvais endroit. L’enrouleur résout les trois problèmes.

Le stockage
Les pièces courantes
L’étiquetage gagne à porter la référence et la désignation en clair, et non seulement un code. Un code seul oblige à consulter un fichier, ce que personne ne fait au moment de prendre la pièce, d’où les erreurs de montage.
Les pièces de forte rotation se stockent au plus près du poste, les références rares à l’écart. Cette hiérarchie découle du relevé des consommations.
Un rayonnage étiqueté avec un emplacement fixe par référence permet de constater une rupture d’un regard, ce qu’un stockage en vrac ne permet jamais.
Les liquides
L’étiquetage des contenants de collecte avec la nature du produit et la date du premier remplissage est ce qui permet leur enlèvement : un collecteur refuse un contenant dont le contenu ne peut être certifié.
Les lubrifiants, liquides de refroidissement et produits de nettoyage se stockent sur rétention, à l’abri du gel et de la chaleur, avec les contenants de collecte à proximité.
La proximité des contenants de collecte et des contenants neufs facilite la discipline : vider et remplir au même endroit évite les stockages provisoires.
Les pièces en attente
Le bac gagne à comporter une pochette pour la feuille de relevé et les petites pièces de visserie, qui sont les premières à se perdre et les plus longues à retrouver au remontage.
Les pièces d’un chantier en cours se stockent ensemble, identifiées au numéro de chantier, dans un bac dédié. Un bac par chantier évite les mélanges.
Cette organisation paraît excessive jusqu’au jour où deux chantiers du même modèle sont ouverts simultanément et que leurs pièces se mélangent.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. Des lubrifiants et consommables issus de réseaux identifiés simplifient la gestion du stockage et de la collecte.
L’évolutivité
Les réseaux
L’anticipation porte aussi sur la puissance électrique souscrite : l’ajout d’un pont, d’un compresseur plus puissant ou d’un poste de recharge peut dépasser l’abonnement existant, et cette augmentation se demande à l’avance.
Les réseaux d’air comprimé et électrique se dimensionnent pour un poste de plus que l’existant. Une extension ultérieure sur un réseau saturé impose de tout reprendre.
Ce surdimensionnement initial coûte peu à la construction et il évite une reprise complète lorsque l’activité se développe.
Le sol
Le choix d’une résine résistante aux hydrocarbures et antidérapante même mouillée est le point à vérifier : une résine lisse devient dangereuse dès qu’un liquide s’y répand, c’est-à-dire précisément dans un atelier mécanique.
Un sol en résine, plan et non poreux, se nettoie, résiste aux hydrocarbures et rend les fuites immédiatement visibles. Un sol en béton brut absorbe et tache définitivement.
Le marquage au sol des zones de circulation, de travail et de stockage matérialise l’organisation et il est ce qui la fait tenir dans le temps.
La remise en question
L’observation gagne à être faite par une personne extérieure au quotidien de l’atelier : elle repère immédiatement les trajets absurdes auxquels l’équipe s’est habituée et qu’elle ne voit plus.
Un agencement se revoit tous les deux ou trois ans, en observant simplement les trajets réellement effectués pendant une journée de travail.
Le calcul du retour sur investissement entre réparation et remplacement et la durée de vie moyenne d’un moteur M9R arbitrent la décision de remotoriser ; l’agencement de l’atelier détermine le temps réellement passé sur chaque chantier et donc son coût.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 4 000 et 6 000 €. La livraison gratuite en 1 h en Île-de-France depuis notre centre de La Courneuve permet d’organiser le poste avant l’arrivée du bloc. Quatre garanties s’ajustent à l’exploitation — ECO 3 mois, ESSENTIELLE 6 mois, SÉRÉNITÉ 12 mois et TRANQUILLITÉ PRO à vie, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.
Questions fréquentes sur l’agencement d’un atelier
Les questions les plus courantes sur l’implantation et les flux d’un atelier posant des moteurs.
Comment dimensionner la zone de travail ?
Sur le véhicule le plus long traité, plus un dégagement d’au moins un mètre sur les côtés et deux mètres à l’avant pour la sortie du bloc. Sous-dimensionner cette zone est l’erreur initiale la plus coûteuse, car elle ne se corrige plus sans déménager.
Quelle règle quand le flux traversant est impossible ?
Réserver le poste le plus proche de la porte aux véhicules de courte durée et le fond aux immobilisations longues. Cette règle évite la situation la plus coûteuse : déplacer trois véhicules pour sortir celui du fond, plusieurs fois par jour.
Comment organiser l’outillage ?
Par fonction — serrage, mesure, démontage spécifique — sur une servante roulante amenée au véhicule. Un outillage rangé par fonction est retrouvé sans réfléchir, un outillage rangé par taille impose une recherche à chaque fois.
Quel est l’investissement le moins coûteux et le plus utile ?
L’éclairage d’appoint orientable au poste : un compartiment moteur est une cavité que l’éclairage de plafond n’atteint pas, et un éclairage insuffisant produit des serrages approximatifs, des fuites non vues et des erreurs de remontage.
Pourquoi un bac par chantier ?
Parce que deux chantiers du même modèle ouverts simultanément mélangent leurs pièces, et qu’aucune mémoire ne rattrape ce mélange. L’organisation paraît excessive jusqu’au jour où le cas se produit, et elle coûte le prix d’un bac.
Que prévoir pour l’avenir ?
Des réseaux d’air comprimé et électrique dimensionnés pour un poste de plus que l’existant, car une extension sur un réseau saturé impose de tout reprendre. Et un sol en résine, qui rend les fuites immédiatement visibles. Le M9T part de 2 490 € HT, consigne 0 €.