Sièges de soupape sur moteur M9R : rectification et étanchéité
Le siège de soupape est la surface qui assure l’étanchéité de la chambre de combustion au moment où la pression atteint son maximum. Sur un moteur M9R ou M9T, il subit à chaque cycle un choc mécanique et un gradient thermique, plusieurs dizaines de fois par seconde, pendant des centaines de milliers de kilomètres.
Sa dégradation ne produit pas de panne franche mais une perte progressive : compression qui baisse, démarrage à froid qui s’allonge, puissance qui diminue et consommation qui monte. Ces symptômes diffus conduisent souvent à remplacer des organes d’injection ou de suralimentation avant de regarder la culasse.
Ce guide détaille le rôle du siège, les modes de dégradation, les contrôles de référence, la technique de rectification, le rodage et les limites de la réparation, et ce qu’apporte la logique d’un moteur M9R reconditionné à neuf livré en 1 h en Île-de-France.
Le rôle du siège
L’étanchéité
La charge appliquée par le ressort n’intervient que pendant la phase de fermeture sans pression : dès que la combustion monte, c’est la pression des gaz elle-même qui plaque la soupape sur son siège. C’est pourquoi un défaut d’étanchéité se manifeste surtout aux faibles charges et au démarrage à froid.
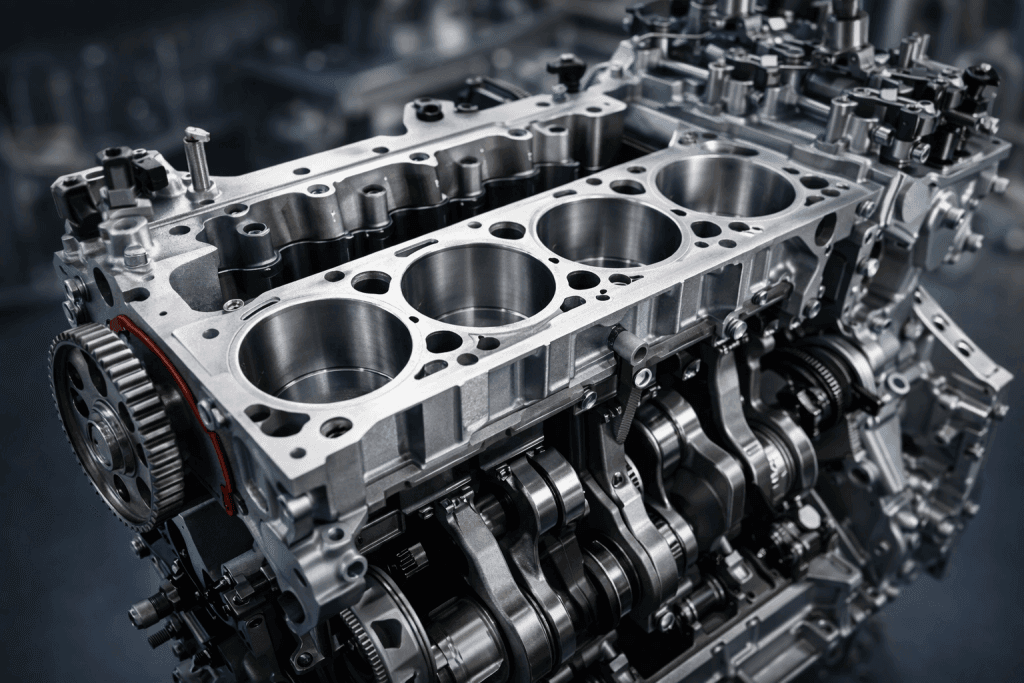
Sur un Trafic 3 comme sur un Master 3, le siège et la portée de soupape forment un contact conique dont l’étanchéité doit résister à des pressions de combustion très élevées, sans aucun joint intermédiaire.
Cette étanchéité repose uniquement sur la qualité géométrique du contact et sur la charge appliquée par le ressort. Toute irrégularité de la surface, même de quelques microns, crée un passage de gaz.
Le passage de gaz s’auto-entretient : les gaz brûlants qui s’échappent par le défaut érodent localement le métal, le défaut s’agrandit et la fuite augmente. C’est pourquoi une dégradation naissante évolue rapidement.
L’évacuation thermique
Le contact entre la portée et le siège évacue la majeure partie de la chaleur de la tête de soupape pendant la phase de fermeture. Ce chemin est le principal refroidissement de la soupape d’échappement.
Un contact réduit ou interrompu diminue cette évacuation. La soupape monte en température, son métal perd ses caractéristiques et elle finit par se déformer ou se fissurer, ce qui achève l’étanchéité.
La définition géométrique
La vérification de ces trois paramètres se consigne soupape par soupape sur une fiche de culasse. Ce relevé sert de référence si une perte de compression réapparaît, et il distingue un défaut de reprise d’une dégradation survenue depuis l’intervention.
Le siège se définit par son angle, la largeur de sa bande de contact et son diamètre. Ces trois paramètres sont spécifiés par le constructeur et ils conditionnent à la fois l’étanchéité et l’évacuation thermique.
Une bande trop étroite évacue mal la chaleur, une bande trop large s’encrasse et perd son étanchéité. Les dix pannes les plus fréquentes du Master 3 rappellent que cet équilibre est le cœur de la qualité d’une reprise de culasse.
Les modes de dégradation
Le matage
La mesure du matage se fait par comparaison du retrait de soupape avec la valeur neuve, à l’aide d’un comparateur sur support posé sur le plan de culasse. Cette mesure quantifie l’usure cumulée et elle détermine si la culasse reste reprenable ou si les sièges doivent être remplacés.
Le choc répété de la soupape sur son siège produit un écrasement progressif du métal, qui élargit la bande de contact et enfonce la soupape dans la culasse. Ce matage est l’usure normale du siège.
Son effet mesurable est la réduction du jeu aux soupapes sur les commandes mécaniques, et la perte de hauteur libre de ressort. Sur une commande hydraulique, il se traduit par une plage de rattrapage consommée.
La brûlure
La recherche de la cause première est ici déterminante : un dépôt carboné coincé entre portée et siège, un jeu aux soupapes insuffisant qui maintient la soupape entrouverte, ou un injecteur dont la pulvérisation surchauffe localement la chambre produisent exactement la même brûlure.
Un défaut d’étanchéité local laisse passer les gaz de combustion, qui érodent le siège et la portée. La trace est caractéristique : un sillon radial, souvent accompagné d’un dépôt noir et d’une zone décolorée.
Cette brûlure n’est jamais une cause première : elle résulte d’un guidage dégradé, d’un jeu mal réglé, d’un dépôt coincé ou d’une surchauffe. Sa cause doit être identifiée avant toute réparation.
Le descellement
Les sièges rapportés, frettés dans la culasse, peuvent se desceller sous l’effet d’une surchauffe. Un siège mobile détruit la soupape et la culasse en quelques minutes de fonctionnement.
Le contrôle de la tenue des sièges fait donc partie de l’examen d’une culasse ayant subi un épisode thermique. La fiabilité réelle des moteurs M9T et M9R rappelle que ce contrôle est souvent omis sur les culasses reprises à l’économie.
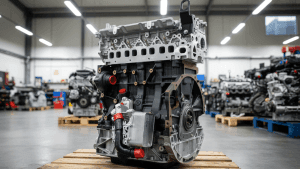
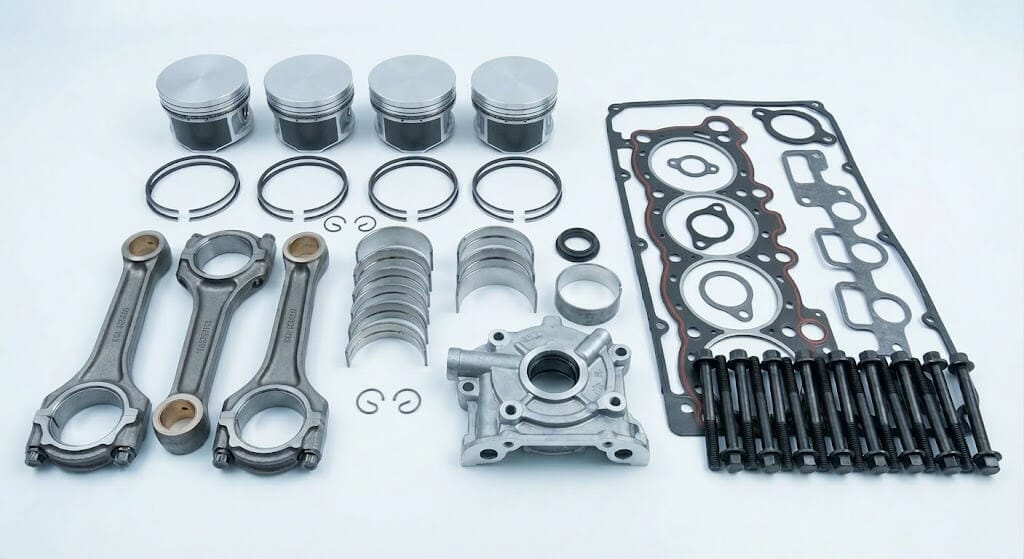
Chez France Moteurs Utilitaires, à La Courneuve, le moteur M9R reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 1 990 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 1 h en Île-de-France. La culasse du moteur reconditionné à neuf est contrôlée et reprise, sièges et portées compris.
Les contrôles de référence
Le contrôle d’étanchéité
L’essai au pétrole ou à la mise en pression, culasse déposée et soupapes en place, met en évidence une fuite de portée. C’est le contrôle le plus simple et le plus immédiatement parlant.
Une fuite détectée ne dit pas encore si elle vient du siège, de la portée ou du guidage. Elle déclenche l’examen détaillé plutôt qu’elle ne conclut le diagnostic.
L’examen de la trace de contact
La position de la trace sur le cône s’interprète simplement : une trace trop haute sur la portée annonce un manque d’étanchéité dès que la soupape chauffe et se dilate, une trace trop basse rapproche le contact du bord de la tête et fragilise la soupape.
L’application d’un marqueur sur la portée puis la mise en place de la soupape révèlent la trace réelle du contact : sa largeur, sa position sur le cône et sa continuité sur la circonférence.
Une trace décalée vers l’extérieur ou l’intérieur du cône, interrompue ou de largeur variable, caractérise précisément le défaut et oriente la reprise.
Le retrait de soupape
La mesure de l’enfoncement de la soupape par rapport au plan de culasse quantifie le matage cumulé. Au-delà d’une limite, la reprise devient impossible sans remplacement du siège.
Cette mesure conditionne aussi le dépassement et donc l’épaisseur de joint, lien entre la reprise de culasse et le remontage du moteur qu’il ne faut pas négliger.
La rectification
L’outillage
La fraise conique à plaquettes rapportées donne un état de surface supérieur à celui d’une meule, et elle ne charge pas la portée en particules abrasives. Sur une culasse à sièges rapportés en alliage dur, elle est pratiquement la seule solution utilisable.
La rectification se fait à la fraise conique guidée par un pilote engagé dans le guide de soupape, ou à la machine à surfacer les sièges. Le guidage par le guide est ce qui garantit la coaxialité.
C’est pourquoi le remplacement des guides précède toujours la reprise des sièges : rectifier un siège dans l’axe d’un guide usé produit une portée qui ne sera pas dans l’axe du guide neuf.
Les angles
La reprise respecte l’angle principal du siège et comporte généralement des angles de dégagement au-dessus et au-dessous, qui règlent la largeur de la bande de contact et sa position sur le cône.
Ce travail en trois angles est ce qui distingue une rectification correcte d’un simple surfaçage. Il permet de rétablir la géométrie d’origine sans élargir indéfiniment la bande de contact.
La largeur de bande
La largeur finale se mesure et se compare à la préconisation, distincte pour l’admission et l’échappement. Elle se corrige par les angles de dégagement et non par un travail supplémentaire sur l’angle principal.
Un contrôle à chaque soupape, consigné, garantit l’homogénéité. Une culasse dont les largeurs varient d’une soupape à l’autre produit des comportements différents par cylindre.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. Des lubrifiants et pièces conformes aux préconisations préservent le travail réalisé sur une culasse reprise.
Rodage et limites
Le rodage
Le rodage ne corrige aucun défaut géométrique : il ajuste un contact déjà correct. Tenter de rattraper par le rodage une portée mal rectifiée creuse la bande de contact en son milieu et produit une étanchéité qui disparaît dès les premières heures de fonctionnement.
Le rodage à la pâte, après rectification, achève l’ajustement du contact. Il doit rester léger : un rodage prolongé creuse la portée et élargit la bande, annulant le travail de rectification.
Le nettoyage après rodage est impératif. Une trace de pâte abrasive restée dans un conduit détruit les surfaces de frottement du moteur dans les premières heures de fonctionnement.
Le remplacement des sièges
Lorsque le retrait de soupape dépasse la limite ou que le siège est descellé, fissuré ou trop érodé, il se remplace. L’opération suppose l’extraction, l’alésage du logement et le frettage d’un siège neuf.
Elle demande un outillage et une compétence spécifiques, et son coût rapproché de celui d’un échange de bloc oriente souvent l’arbitrage. C’est le point où la réparation cesse d’être économique.
L’arbitrage
Le seuil pratique est simple : au-delà de deux sièges à remplacer sur une culasse de moteur à fort kilométrage, le coût cumulé de l’opération, du contrôle et du remontage approche celui d’un échange standard qui apporte en plus un bas-moteur neuf et une garantie.
Une culasse dont plusieurs sièges sont dégradés, sur un moteur à fort kilométrage présentant par ailleurs une usure de bas-moteur, ne justifie pas une réfection isolée de la culasse.
Le calcul du retour sur investissement entre réparation et remplacement et la durée de vie moyenne d’un moteur M9R donnent les ordres de grandeur de cet arbitrage. L’état des sièges est l’un des critères qui fait basculer la décision vers l’échange du bloc complet.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 3 500 et 5 500 €. La livraison gratuite en 1 h en Île-de-France depuis notre centre de La Courneuve supprime l’attente d’une réfection de culasse en sous-traitance. Deux garanties couvrent le M9R — ESSENTIELLE 6 mois et SÉRÉNITÉ 12 mois, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.
Questions fréquentes sur les sièges de soupape
Les questions les plus courantes sur la dégradation et la rectification des sièges de soupape.
Quels symptômes trahissent des sièges dégradés ?
Une perte progressive : compression qui baisse, démarrage à froid qui s’allonge, puissance qui diminue, consommation qui monte. Ces symptômes diffus conduisent souvent à remplacer des organes d’injection ou de suralimentation avant de regarder la culasse.
Pourquoi une fuite de siège s’aggrave-t-elle vite ?
Parce qu’elle s’auto-entretient : les gaz brûlants qui s’échappent par le défaut érodent localement le métal, le défaut s’agrandit et la fuite augmente. Une dégradation naissante évolue donc rapidement, et elle réduit en même temps le refroidissement de la soupape.
Comment contrôler l’étanchéité d’un siège ?
Par un essai au pétrole ou une mise en pression, culasse déposée et soupapes en place : c’est le contrôle le plus simple. Il se complète par l’examen de la trace de contact au marqueur, qui donne la largeur, la position sur le cône et la continuité sur la circonférence.
Faut-il changer les guides avant de rectifier ?
Oui, toujours : la rectification est guidée par un pilote engagé dans le guide, et c’est ce guidage qui garantit la coaxialité. Rectifier un siège dans l’axe d’un guide usé produit une portée qui ne sera pas dans l’axe du guide neuf.
Qu’est-ce qu’une rectification en trois angles ?
La reprise de l’angle principal du siège, encadrée par des angles de dégagement au-dessus et au-dessous qui règlent la largeur de la bande de contact et sa position. C’est ce qui distingue une rectification correcte d’un simple surfaçage : la bande ne s’élargit pas indéfiniment.
Quand la réparation cesse-t-elle d’être économique ?
Quand le retrait de soupape dépasse la limite ou que le siège est descellé, fissuré ou trop érodé : le remplacement suppose extraction, alésage du logement et frettage, pour un coût rapproché de celui d’un échange de bloc. Le M9R reconditionné part de 1 990 € HT, consigne 0 €.