Huiles usagées après un échange de moteur M9T : organiser la filière
Un échange de moteur produit en une journée ce qu’un atelier généraliste accumule en plusieurs semaines : lubrifiant moteur, huile de boîte, liquide de refroidissement, filtres imbibés, chiffons souillés, pièces métalliques grasses et emballages. Cette production concentrée désorganise un atelier qui n’a pas anticipé son évacuation.
L’enjeu n’est pas seulement réglementaire. Un stockage improvisé de liquides usagés crée un risque de pollution, un risque d’incendie et un encombrement qui dégrade la qualité du travail. À l’inverse, une filière organisée se gère en quelques minutes par chantier et ne coûte presque rien.
Ce guide détaille les flux produits, les règles de stockage, les circuits d’évacuation, la traçabilité à conserver, l’organisation pratique de l’atelier, et ce qu’apporte la logique d’un moteur M9T reconditionné à neuf livré en 1 h en Île-de-France.
Les flux produits par un échange
Les liquides
Le volume à prévoir dépasse souvent les estimations : une dizaine de litres de lubrifiant moteur, autant de liquide de refroidissement, l’huile de boîte éventuelle, puis le lubrifiant de la première vidange après rodage. Les contenants doivent être dimensionnés sur ce total et non sur la seule vidange initiale.
Un échange de moteur libère le lubrifiant du bloc déposé, celui du bloc neuf après rodage, le liquide de refroidissement du circuit et parfois l’huile de boîte si la transmission est désaccouplée. L’ensemble représente un volume important.
Ces liquides ne se mélangent pas : un lubrifiant moteur et un liquide de refroidissement collectés ensemble deviennent un mélange dont le traitement est plus coûteux et parfois refusé par le collecteur.
Les solides imbibés
Le contenant adapté est un bac métallique à couvercle, vidé régulièrement et jamais stocké contre une paroi chaude ou près d’un poste de soudage. Cette précaution tient en une phrase et elle écarte le risque le plus probable de l’atelier.
Les filtres à huile et à carburant, les chiffons, les absorbants et les joints usagés constituent un flux de solides imbibés dont le stockage demande un contenant fermé et étanche.
Ce flux est le plus souvent négligé, alors que c’est lui qui crée le risque d’incendie le plus direct dans un atelier : un bac ouvert de chiffons gras exposé à une source de chaleur est une situation à écarter.
Les pièces et emballages
Les palettes et cartons de conditionnement se stockent à l’extérieur de la zone de travail, parce qu’ils constituent une charge combustible importante. Leur évacuation régulière fait partie de la gestion de l’atelier au même titre que celle des liquides.
Le bloc déposé part en échange standard, mais les pièces périphériques remplacées, les emballages et les palettes restent. Leur volume surprend lorsqu’aucune place n’a été prévue.
La séparation des métaux, des plastiques et des cartons dès la production évite un tri ultérieur qui ne se fait jamais. Les dix pannes les plus fréquentes du Master 3 rappellent qu’un atelier encombré travaille moins bien et perd du temps à chaque opération.

Les règles de stockage
Les contenants
L’identification doit porter la nature du produit et la date du premier remplissage, parce qu’un collecteur refuse un contenant dont le contenu ne peut être certifié. Un marqueur et une étiquette suffisent, et leur absence transforme un lot valorisable en déchet coûteux.
Chaque flux de liquide demande un contenant dédié, identifié, fermé et en bon état. Un contenant non identifié devient inutilisable, parce que personne ne pourra en certifier le contenu au collecteur.
Les contenants doivent être adaptés au produit : un bidon ayant contenu un produit incompatible compromet le lot entier. L’usage de contenants d’origine, vidés et réétiquetés, est la solution la plus simple.
La rétention
Le volume de rétention doit correspondre au contenant le plus grand stocké au-dessus. Une rétention sous-dimensionnée donne une fausse sécurité : elle contient une fuite lente et déborde sur une rupture, cas précisément où elle serait utile.
Un stockage de liquides doit être placé sur une rétention capable de contenir une fuite. Cette précaution, peu coûteuse, évite qu’une fuite se propage vers un réseau d’évacuation.
La zone de stockage doit être couverte, ventilée et éloignée des sources de chaleur et des zones de passage. Ces quatre conditions suffisent à écarter l’essentiel des incidents constatés.
L’absorption
Un kit d’absorbants disponible à proximité immédiate de la zone d’intervention permet de traiter une fuite dans les secondes qui suivent, là où une recherche de matériel laisse le liquide se répandre.
Les absorbants usagés rejoignent le flux des solides imbibés. La fiabilité réelle des moteurs M9T et M9R rappelle que la rapidité de la réaction détermine l’ampleur d’un incident, bien davantage que les moyens engagés.
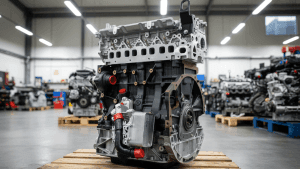
Chez France Moteurs Utilitaires, à La Courneuve, le moteur M9T reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 2 490 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 1 h en Île-de-France. Un échange standard permet de restituer le bloc déposé dans le circuit prévu, sans stockage prolongé à l’atelier.
Les circuits d’évacuation
Les collecteurs
Le choix du collecteur se fait sur sa capacité à délivrer les justificatifs attendus, sur sa réactivité et sur le volume minimal d’enlèvement. Un collecteur imposant un volume minimal élevé contraint l’atelier à stocker davantage, ce qui déplace le problème plutôt qu’il ne le règle.
L’évacuation des huiles usagées est assurée par des collecteurs spécialisés, qui interviennent sur demande à partir d’un volume minimal. Leur passage se planifie en fonction de la production de l’atelier.
Sur un atelier réalisant des échanges de moteur, le volume justifie un passage régulier plutôt qu’à la demande. Cette régularité évite les périodes de stockage excessif entre deux enlèvements.
Les apports volontaires
Pour les volumes modestes, les points d’apport acceptant les liquides automobiles constituent une alternative. Leurs conditions d’accès et de volume varient et doivent être vérifiées localement.
Cette solution convient à un atelier occasionnel mais pas à une activité d’échange de moteur, dont la production dépasse rapidement les volumes acceptés.
La reprise par le fournisseur
Certains fournisseurs de lubrifiants organisent la reprise des huiles usagées en même temps que la livraison, ce qui simplifie la logistique et supprime une démarche distincte.
Cette solution mérite d’être demandée systématiquement, car elle est fréquemment disponible sans surcoût et elle réduit le nombre d’interlocuteurs de l’atelier.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. Les partenariats avec des réseaux identifiés facilitent l’organisation de la reprise des lubrifiants usagés.

La traçabilité à conserver
Les justificatifs d’enlèvement
Le classement de ces documents par année, dans un dossier dédié, permet de les produire immédiatement en cas de contrôle ou de question. Leur dispersion dans la comptabilité générale les rend introuvables au moment où ils sont demandés.
Chaque enlèvement donne lieu à un document mentionnant la nature et la quantité évacuée ainsi que l’identité du collecteur. Ces documents doivent être conservés et classés.
Leur conservation établit que les déchets produits ont suivi une filière appropriée. Ces obligations relèvent de la réglementation applicable et des autorités compétentes, et ces indications ne remplacent pas leur information ni celle d’un conseil.
Le registre interne
Un registre simple, tenu sur une page par mois, recensant les volumes produits et évacués, permet de vérifier la cohérence et de dimensionner la fréquence des enlèvements.
Ce registre sert aussi à repérer une anomalie : un volume de lubrifiant évacué très inférieur aux achats signale un stockage oublié quelque part dans l’atelier.
Le lien avec les dossiers
La mention de l’évacuation dans le dossier d’intervention relie le chantier à la filière, ce qui simplifie toute vérification ultérieure et documente le sérieux de l’atelier.
Cette liaison prend quelques secondes à l’enregistrement du chantier et elle évite une reconstitution laborieuse plusieurs mois après.
L’organisation pratique
La préparation du chantier
Cette préparation gagne à être formalisée en une liste affichée au poste : contenants vides disponibles, absorbants à portée, zone de dépose dégagée, support de bloc prêt. Quatre lignes qui suppriment l’essentiel des improvisations.
Avant un échange de moteur, les contenants vides, les absorbants et la zone de dépose des pièces doivent être prêts. Cette préparation prend dix minutes et elle évite les improvisations en cours de démontage.
L’expérience montre que c’est l’absence de contenant disponible au moment de la vidange qui conduit aux stockages provisoires qui deviennent définitifs.
Le rangement en fin de chantier
La remise en ordre inclut le contrôle du sol : une tache d’huile laissée sur l’aire de travail crée un risque de glissade pour l’intervention suivante, et elle finit par être entraînée vers un réseau d’évacuation lors du lavage de l’atelier.
La remise en ordre immédiate après le chantier, avec fermeture des contenants et nettoyage de la zone, maintient l’atelier opérationnel pour le chantier suivant.
Reporter ce rangement crée un encombrement qui se cumule d’un chantier à l’autre jusqu’à rendre la zone inutilisable, situation qui demande ensuite une journée entière de remise en ordre.
Le coût réel
Le temps est le poste le plus lourd de ce calcul : chercher un contenant, déplacer des pièces pour accéder au véhicule ou nettoyer une zone encombrée consomme plusieurs dizaines de minutes par chantier, soit bien davantage que le coût annuel des moyens nécessaires à une filière organisée.
Une filière organisée coûte peu : des contenants, une rétention, des absorbants et un enlèvement périodique. Le coût de l’absence de filière est bien supérieur : temps perdu, risque d’incident et qualité de travail dégradée.
Le calcul du retour sur investissement entre réparation et remplacement et la durée de vie moyenne d’un moteur M9R concernent l’arbitrage technique sur le moteur ; l’organisation de l’atelier détermine le temps réellement passé sur chaque chantier et donc son coût.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 4 000 et 6 000 €. La livraison gratuite en 1 h en Île-de-France depuis notre centre de La Courneuve permet de préparer le chantier avant l’arrivée du bloc. Quatre garanties s’ajustent à l’exploitation — ECO 3 mois, ESSENTIELLE 6 mois, SÉRÉNITÉ 12 mois et TRANQUILLITÉ PRO à vie, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.
Questions fréquentes sur les déchets d’un échange de moteur
Les questions les plus courantes sur la gestion des liquides et des déchets produits par un échange de moteur.
Quels flux un échange de moteur produit-il ?
Le lubrifiant du bloc déposé, celui du bloc neuf après rodage, le liquide de refroidissement, parfois l’huile de boîte, puis les filtres, chiffons, absorbants, joints, pièces périphériques et emballages. Cette production concentrée en une journée désorganise un atelier qui ne l’a pas anticipée.
Peut-on mélanger les liquides usagés ?
Non : un lubrifiant moteur et un liquide de refroidissement collectés ensemble forment un mélange dont le traitement est plus coûteux et parfois refusé par le collecteur. Chaque flux demande un contenant dédié, identifié, fermé et en bon état, faute de quoi le lot devient inutilisable.
Quel est le risque le plus direct dans un atelier ?
Le flux des solides imbibés, le plus souvent négligé : un bac ouvert de chiffons gras exposé à une source de chaleur est la situation à écarter en priorité. Ces déchets demandent un contenant fermé et étanche, comme les filtres et les absorbants usagés.
Comment organiser l’évacuation ?
Par un collecteur spécialisé à passage régulier dès que le volume le justifie, ce qui évite les périodes de stockage excessif. Les points d’apport volontaire conviennent à un atelier occasionnel. La reprise par le fournisseur de lubrifiants mérite d’être demandée : elle est souvent disponible sans surcoût.
Que conserver comme traçabilité ?
Les documents d’enlèvement mentionnant la nature, la quantité et l’identité du collecteur, plus un registre interne des volumes produits et évacués. Ces obligations relèvent de la réglementation applicable et des autorités compétentes, et ces indications ne remplacent pas leur information.
Comment éviter l’encombrement de l’atelier ?
En préparant contenants, absorbants et zone de dépose avant le chantier, puis en remettant en ordre immédiatement après. C’est l’absence de contenant disponible au moment de la vidange qui crée les stockages provisoires devenus définitifs. Le M9T reconditionné part de 2 490 € HT, consigne 0 €.