Rugosité et pierrage de cylindre sur moteur M9T : les hachures de l’étanchéité
Un cylindre réalésé n’est pas terminé. Sur un moteur M9T comme sur un M9R, la surface obtenue après usinage doit recevoir une texture précise, obtenue par pierrage, sans laquelle la segmentation ne s’étanche jamais correctement. Cette texture est le paramètre le plus technique et le moins visible de tout un reconditionnement, et c’est celui qui décide de la consommation d’huile à venir.
Le principe est contre-intuitif. Une surface parfaitement lisse ne convient pas, parce qu’elle ne retient aucun film d’huile et ne permet pas au segment de s’adapter. Une surface trop rugueuse ne convient pas davantage, parce qu’elle use le segment et consomme de l’huile par ses creux. L’optimum est une texture croisée, de rugosité contrôlée, aux crêtes dégagées.
Ce guide détaille le rôle de la texture, les paramètres du pierrage, la rugosité recherchée, le rodage de la segmentation, les conséquences d’une texture inadaptée, et ce qu’apporte la logique d’un moteur M9T reconditionné à neuf livré en 1 h en Île-de-France.
Le rôle de la texture
Retenir le film d’huile
La répartition de cette réserve sur la hauteur du cylindre compte autant que son volume total. Les zones de rebroussement du segment, en haut et en bas de course, sont celles où la vitesse s’annule et où le film est le plus sollicité, et c’est là que la texture doit être la plus régulière. Un défaut local de texture dans ces zones produit une usure accélérée du segment de feu.
La surface d’un cylindre doit retenir une réserve d’huile dans ses creux, pour alimenter le contact entre segment et paroi à chaque passage. Sans cette réserve, le contact devient sec en haut et en bas de course.
C’est la fonction principale de la texture, et elle explique pourquoi un cylindre poli miroir consomme et grippe. Les creux de la texture constituent un réservoir réparti sur toute la surface de frottement.
Permettre le rodage du segment
Les crêtes de la texture s’usent dans les premières heures de fonctionnement, et c’est cette usure contrôlée qui permet au segment de prendre sa forme définitive et d’épouser la paroi.
Le rodage est donc un phénomène voulu, et la texture est dimensionnée pour qu’il aboutisse en une durée courte. Une texture trop grossière allonge ce rodage et produit des particules pendant toute sa durée.
Limiter la consommation
Une fois le rodage terminé, la consommation d’huile dépend du volume des creux restants et de la qualité du contact obtenu. Une texture bien dimensionnée donne une consommation faible et stable.
Une texture dont les crêtes n’ont pas été dégagées laisse des bavures qui se détachent et qui rayent. Les dix pannes les plus fréquentes du Master 3 rappellent que ce défaut produit une consommation d’huile dès les premiers milliers de kilomètres.

Les paramètres du pierrage
L’angle des hachures
Le contrôle visuel de cet angle se fait par comparaison à un gabarit transparent gradué posé sur la paroi, ou simplement par observation de la régularité du croisillon sur toute la hauteur. Un angle qui varie entre le haut et le bas du cylindre signale une vitesse de va-et-vient irrégulière, donc un geste ou un réglage de machine à corriger.
Le pierrage produit des hachures croisées dont l’angle résulte du rapport entre la vitesse de rotation et la vitesse de va-et-vient de l’outil. Cet angle est spécifié par le constructeur.
Un angle trop fermé favorise la remontée d’huile vers la chambre, un angle trop ouvert ne retient pas l’huile. L’angle prescrit est un compromis entre rétention et évacuation, et il se contrôle visuellement.
Le grain et la pression
La granulométrie des pierres et la pression appliquée déterminent la profondeur des sillons. Un grain grossier travaille vite et laisse des sillons profonds, un grain fin finit la surface sans l’attaquer.
Le pierrage se fait en plusieurs passes de grains décroissants : une passe grossière pour la géométrie, une passe fine pour la rugosité, et une passe de dégagement des crêtes. Sauter une passe compromet le résultat.
Le dégagement des crêtes
La dernière passe, dite de plateau ou de dégagement, retire les bavures laissées par les passes précédentes et donne aux crêtes une forme aplatie. C’est la passe qui change le plus le comportement au rodage.
Sans elle, les bavures se détachent dans les premières heures, circulent dans l’huile et rayent les paliers. La fiabilité réelle des moteurs M9T et M9R rappelle que cette passe finale distingue un travail de reconditionnement d’un simple réalésage.
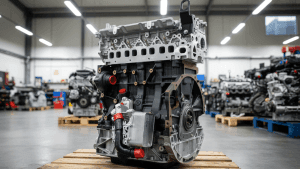
Chez France Moteurs Utilitaires, à La Courneuve, le moteur M9T reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 2 490 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 1 h en Île-de-France. Chaque moteur reconditionné à neuf a ses cylindres réalésés puis pierrés avec la texture prescrite, segments et coussinets neufs.
La rugosité recherchée
Les grandeurs caractéristiques
La rugosité ne se résume pas à une valeur unique. Plusieurs paramètres la décrivent : la rugosité moyenne, la profondeur des creux et la hauteur des crêtes, et ce sont leurs valeurs relatives qui importent.
La configuration recherchée associe des creux suffisamment profonds pour retenir l’huile et des crêtes suffisamment basses pour que le rodage soit court. Un seul paramètre ne décrit pas cette configuration.
La mesure au rugosimètre
Le relevé se fait à plusieurs hauteurs et dans plusieurs directions, pour vérifier l’homogénéité de la texture sur l’ensemble de la surface de frottement. Une mesure unique en milieu de course peut être conforme alors que les zones de rebroussement ne le sont pas, et c’est précisément là que le défaut se paiera.
Le rugosimètre à palpeur mesure le profil de la surface et calcule ces paramètres. C’est le seul moyen de vérifier objectivement qu’une texture est conforme, et il relève d’un équipement spécialisé.
À défaut, le contrôle visuel de l’angle des hachures et la comparaison à un échantillon de référence donnent une appréciation utile mais non chiffrée. L’échantillon de référence est un investissement modeste et très utile.
Le matériau de la chemise
La texture prescrite dépend du matériau : une chemise en fonte, un revêtement spécifique ou un bloc en aluminium à traitement de surface n’acceptent pas les mêmes outils ni les mêmes paramètres.
Appliquer à un revêtement les paramètres prévus pour la fonte endommage le revêtement de façon irréversible. L’identification du matériau précède donc le choix des pierres et des réglages.

Le rodage de la segmentation
Les premières heures
Les premières heures de fonctionnement usent les crêtes et établissent le contact définitif. Pendant cette période, les particules produites sont nombreuses, et c’est pourquoi la première vidange est avancée.
La charge appliquée pendant cette période compte : une charge trop faible ne rode pas, une charge trop forte provoque un échauffement local. Les consignes de rodage visent précisément cet équilibre.
La première vidange
La première vidange, avancée par rapport à l’intervalle normal, évacue les particules de rodage avant qu’elles ne circulent trop longtemps. Le remplacement du filtre est évidemment associé.
L’examen du filtre déposé et de l’huile vidangée donne une information précieuse sur le déroulement du rodage. Une quantité anormale de particules métalliques justifie un contrôle avant de poursuivre.
Le suivi de la consommation
La méthode de relevé doit être constante pour que les valeurs soient comparables : même sol plat, même délai après arrêt, même procédure de lecture de jauge. Un relevé fait à chaud après dix minutes et un relevé fait à froid le lendemain matin ne se comparent pas, et cette inconstance suffit à masquer une dérive réelle.
La consommation d’huile se relève sur les premiers milliers de kilomètres, à intervalle régulier et sur sol plat à froid. Elle doit décroître puis se stabiliser à une valeur faible.
Une consommation qui ne décroît pas, ou qui augmente, signale une texture inadaptée, un segment mal posé ou un défaut de géométrie de cylindre. Ce suivi est le seul moyen de le détecter tôt.
Quand la texture est inadaptée
Les symptômes
Une texture trop lisse produit une consommation d’huile élevée, des fumées bleues et une compression qui ne s’établit pas complètement. Une texture trop rugueuse produit une usure rapide des segments et des particules.
Dans les deux cas, le symptôme apparaît tôt et il ne s’améliore pas avec le kilométrage. C’est cette absence d’amélioration qui distingue un défaut de texture d’un rodage simplement long.
Le diagnostic
Le diagnostic associe le relevé de consommation, la pression de carter, le test de compression et l’endoscopie des cylindres par le puits d’injecteur, qui montre l’état des hachures.
Une endoscopie révélant des hachures effacées ou absentes dans la zone de point mort haut confirme le défaut. Cette observation est accessible sans démontage et elle tranche la question.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. Les lubrifiants préconisés au grade prescrit accompagnent le rodage de la segmentation dans les conditions prévues.
La reprise
Un défaut de texture impose la dépose et un nouveau pierrage, avec remplacement de la segmentation. C’est une intervention lourde dont le coût dépasse largement celui d’un pierrage correct au départ.
Le calcul du retour sur investissement entre réparation et remplacement et la durée de vie moyenne d’un moteur M9R comparent les scénarios économiques ; la texture détermine si le moteur retenu tiendra sa durée de vie annoncée. C’est le paramètre le plus technique et le plus décisif d’un reconditionnement.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 4 000 et 6 000 €. La livraison gratuite en 1 h en Île-de-France depuis notre centre de La Courneuve concerne un moteur dont les cylindres ont reçu la texture prescrite. Quatre garanties s’ajustent à l’exploitation — ECO 3 mois, ESSENTIELLE 6 mois, SÉRÉNITÉ 12 mois et TRANQUILLITÉ PRO à vie, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.
Questions fréquentes sur la texture des cylindres
Les questions les plus courantes sur le pierrage, la rugosité et leur effet sur la consommation d’huile.
Pourquoi un cylindre ne doit-il pas être lisse ?
Parce que la surface doit retenir une réserve d’huile dans ses creux, pour alimenter le contact entre segment et paroi à chaque passage. Sans cette réserve, le contact devient sec en haut et en bas de course, et un cylindre poli miroir consomme et grippe. Les creux constituent un réservoir réparti sur toute la surface de frottement.
Qu’est-ce que l’angle des hachures ?
L’angle des sillons croisés laissés par le pierrage, qui résulte du rapport entre la vitesse de rotation et la vitesse de va-et-vient de l’outil, et qui est spécifié par le constructeur. Un angle trop fermé favorise la remontée d’huile vers la chambre, un angle trop ouvert ne retient pas l’huile.
À quoi sert la dernière passe de pierrage ?
À retirer les bavures laissées par les passes précédentes et à donner aux crêtes une forme aplatie. Sans cette passe de dégagement, les bavures se détachent dans les premières heures, circulent dans l’huile et rayent les paliers. C’est cette passe finale qui distingue un reconditionnement d’un simple réalésage.
Comment vérifier une texture ?
Au rugosimètre à palpeur, qui mesure le profil de la surface et calcule la rugosité moyenne, la profondeur des creux et la hauteur des crêtes : ce sont leurs valeurs relatives qui importent, pas une valeur unique. À défaut, le contrôle visuel de l’angle des hachures comparé à un échantillon de référence donne une appréciation utile.
Pourquoi avancer la première vidange ?
Parce que les premières heures de fonctionnement usent les crêtes de la texture et produisent de nombreuses particules. La vidange avancée les évacue avant qu’elles ne circulent trop longtemps, et l’examen du filtre déposé et de l’huile renseigne sur le déroulement du rodage.
Comment reconnaître une texture inadaptée ?
À un symptôme qui apparaît tôt et ne s’améliore pas avec le kilométrage : consommation d’huile élevée et fumées bleues pour une texture trop lisse, usure rapide des segments et particules pour une texture trop rugueuse. L’endoscopie par le puits d’injecteur montre des hachures effacées. Le M9T reconditionné part de 2 490 € HT, consigne 0 €.