Peinture d’un moteur M9T reconditionné : au-delà de l’esthétique
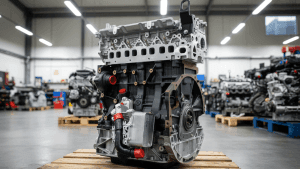
La peinture d’un moteur reconditionné est perçue comme une finition commerciale, et c’est une lecture incomplète. Sur un moteur M9T comme sur un M9R, le revêtement extérieur assure une protection anticorrosion sur des pièces en fonte décapées, il participe à l’échange thermique du bloc, et son application conditionne la lisibilité des marquages et l’étanchéité des plans de joint.
Le point technique le plus sous-estimé est l’effet thermique. Une couche épaisse, mal choisie ou appliquée sur un bloc entier sans masquage, modifie l’émissivité des surfaces et gêne la dissipation. À l’inverse, une absence de protection sur un bloc fraîchement décapé produit de la corrosion en quelques jours de stockage.
Ce guide détaille le rôle de la peinture, le choix du produit, la préparation et le masquage, l’application et la cuisson, les contrôles après peinture, et ce qu’apporte la logique d’un moteur M9T reconditionné à neuf livré en 1 h en Île-de-France.
Le rôle du revêtement
La protection anticorrosion
Le délai entre décapage et protection est le paramètre qui compte réellement dans un atelier. Une pièce laissée une nuit entre deux opérations présente au matin un voile de rouille qu’il faut retirer avant de peindre, et ce retrait enlève à nouveau de la matière. L’organisation de la chaîne sans attente intermédiaire vaut mieux que n’importe quel produit de protection.
Un bloc en fonte décapé s’oxyde en quelques heures dans une atmosphère humide, et cette oxydation progresse pendant tout le stockage. Le revêtement est la seule barrière durable entre le métal et l’air ambiant.
La corrosion superficielle d’une face extérieure n’est pas dangereuse en soi, mais elle produit des particules qui migrent, elle dégrade l’aspect et elle empêche de distinguer une trace de fuite récente d’une tache ancienne.
La lisibilité des fuites
Cet intérêt se mesure concrètement lors des contrôles périodiques d’une flotte : sur un bloc uniformément revêtu, un suintement naissant se repère en quelques secondes et se localise précisément, là où un bloc encrassé impose un nettoyage complet avant tout diagnostic. La différence se chiffre en temps de main d’œuvre à chaque passage à l’atelier.
Un bloc propre et uniformément revêtu rend immédiatement visible toute trace de suintement d’huile ou de liquide. C’est un intérêt diagnostique réel et quotidien, aussi bien à l’atelier qu’au contrôle technique.
Sur un bloc crasseux, une fuite naissante se perd dans les dépôts et elle n’est détectée qu’au niveau d’huile. Le revêtement transforme la surveillance visuelle en information utilisable.
Le comportement thermique
La peinture modifie l’émissivité de la surface et ajoute une résistance thermique. Sur une surface d’échange, une couche épaisse ou inadaptée réduit la dissipation, et l’effet est mesurable sur un moteur fortement sollicité.
C’est pourquoi les produits employés sont des peintures spécifiques, à faible épaisseur et tenant la température, et non une peinture de carrosserie. Les dix pannes les plus fréquentes du Master 3 rappellent que ce détail distingue un travail d’atelier d’un travail d’apparence.

Choisir le produit
La tenue en température
La cartographie thermique du moteur guide le choix des produits par zone : le bloc et le carter travaillent à des températures modérées, la culasse plus haut, et le collecteur ainsi que le carter de turbocompresseur dans une plage qui dépasse les produits usuels. Appliquer un produit unique partout garantit un décollement sur les zones les plus chaudes.
Un bloc moteur travaille à des températures élevées, et un collecteur ou un carter de turbocompresseur bien davantage. Le produit doit tenir la température maximale de la zone où il est appliqué.
Une peinture inadaptée cloque, se décolle et se carbonise, ce qui produit un aspect dégradé et des particules. Les zones les plus chaudes relèvent de produits céramiques spécifiques, pas de la peinture du bloc.
La résistance aux fluides
L’essai sur pièce témoin consiste à appliquer le produit sur une chute métallique préparée dans les mêmes conditions, puis à l’immerger partiellement dans chacun des fluides pendant plusieurs jours. Les défauts d’adhérence et les ramollissements apparaissent alors clairement, avant d’avoir engagé une série complète de blocs.
Le revêtement doit résister à l’huile, au liquide de refroidissement, au gazole et aux produits de nettoyage. Une peinture qui se dissout au contact du gazole laisse des coulures et perd sa fonction.
Cette résistance figure dans la fiche technique du produit, et elle se vérifie par un essai sur une pièce témoin avant d’engager une série. Cet essai coûte une demi-journée et il évite de repeindre un lot entier.
L’épaisseur et le mode d’application
L’épaisseur se contrôle par le réglage du pistolet, la distance et le nombre de passes. Une couche fine et régulière protège mieux qu’une couche épaisse, qui se fissure et retient l’humidité sous elle.
L’application au pistolet donne une couche plus régulière qu’une bombe aérosol, et elle est seule praticable sur une série. La fiabilité réelle des moteurs M9T et M9R rappelle que la régularité compte plus que la brillance.
Chez France Moteurs Utilitaires, à La Courneuve, le moteur M9T reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 2 490 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 1 h en Île-de-France. Chaque moteur reconditionné à neuf est livré protégé et prêt à poser, cylindres réalésés et culasse contrôlée.
Préparer et masquer
La préparation de surface
Le séchage complet après lavage est l’étape la plus souvent écourtée et celle qui produit les défauts les plus visibles. L’eau retenue dans une cavité ou un filetage remonte sous la peinture pendant la polymérisation et forme des cloques, et un passage en étuve avant application supprime définitivement ce risque.
L’adhérence dépend entièrement de la préparation : dégraissage complet, élimination des résidus de nettoyage, séchage, et état de surface offrant une accroche. Une peinture sur surface huileuse se décolle en plaques.
Le délai entre préparation et application doit être court, parce qu’une surface décapée se réoxyde. La chaîne préparation-application-séchage s’organise donc sans attente intermédiaire.
Les zones à masquer
Les plans de joint, les alésages, les portées, les filetages, les faces d’appui et les surfaces d’étanchéité doivent être masqués. Une peinture sur un plan de joint empêche le serrage correct et provoque une fuite.
S’y ajoutent les marquages d’identification, les repères de classe et les plaques, dont la lisibilité doit être préservée. Le masquage représente l’essentiel du temps de l’opération et il conditionne son résultat.
Les orifices à obturer
Tous les orifices — canalisations d’huile, circuits de refroidissement, logements de capteur, puits d’injecteur — doivent être obturés par bouchons. La peinture qui y entre reste et se détache ensuite en service.
Un fragment de peinture dans une canalisation d’huile obstrue un gicleur ou un palier. C’est le risque le plus direct de cette opération, et l’obturation systématique est la seule parade.

Appliquer et sécher
La température d’application
L’application se fait dans une plage de température et d’humidité donnée. Un local trop froid empêche la polymérisation, un local trop humide produit un voile blanchâtre et une mauvaise adhérence.
Cette contrainte explique que la peinture se fasse dans un local dédié et tempéré, et non en atelier ouvert. Elle fait partie des conditions qui séparent un reconditionnement industriel d’une remise en état artisanale.
Le séchage et la cuisson
La manipulation après séchage se fait par les zones masquées ou par un berceau, jamais à pleines mains sur les faces fraîchement peintes. Une empreinte de doigt laisse un film gras qui réapparaît en service sous forme de zone mate et faiblement adhérente, défaut qui ne se répare que par une reprise complète de la face concernée.
Le séchage à l’air demande un temps long avant manipulation et un temps plus long encore avant mise en service. Une cuisson en étuve accélère et améliore la polymérisation, donc la résistance finale.
Manipuler un bloc avant séchage complet laisse des marques et crée des zones d’adhérence faible. Le respect du temps de séchage conditionne la tenue du revêtement pendant toute la vie du moteur.
Le retrait des masquages
Les masquages se retirent après séchage, avec précaution pour ne pas arracher la peinture en bordure. Les bouchons d’orifice se retirent au montage et leur comptage est obligatoire.
Le comptage des bouchons posés et retirés est une étape de procédure, parce qu’un bouchon oublié dans une canalisation produit une avarie immédiate au démarrage.
Contrôler après peinture
L’adhérence et l’aspect
Le contrôle visuel recherche les coulures, les manques, les bulles et les zones mates signalant une mauvaise polymérisation. Un essai d’adhérence sur pièce témoin complète utilement ce contrôle.
Une zone mal adhérente se détecte au doigt ou à l’ongle, et elle justifie une reprise locale. Laisser une zone faible garantit un décollement en service et une corrosion sous le revêtement.
La vérification des zones masquées
Le contrôle vérifie que les plans de joint sont nets, que les filetages sont libres, que les alésages ne portent pas de dépôt et que les marquages sont lisibles. Un passage d’air dans chaque orifice confirme qu’il est libre.
Cette vérification est la dernière occasion de détecter une peinture là où elle ne doit pas être. Après montage, le problème se manifeste par une fuite ou une avarie.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. Les produits de protection compatibles avec les lubrifiants préconisés évitent toute interaction entre revêtement et circuit d’huile.
La protection pour le transport
Les surfaces fonctionnelles non peintes — plans de joint, portées, alésages — reçoivent une protection temporaire anticorrosion, et les orifices restent obturés jusqu’au montage.
Le calcul du retour sur investissement entre réparation et remplacement et la durée de vie moyenne d’un moteur M9R comparent les solutions économiques ; la protection détermine l’état dans lequel le moteur arrive chez le poseur. Un moteur protégé se monte sans reprise préalable.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 4 000 et 6 000 €. La livraison gratuite en 1 h en Île-de-France depuis notre centre de La Courneuve concerne un moteur protégé, orifices obturés et plans de joint nets. Quatre garanties s’ajustent à l’exploitation — ECO 3 mois, ESSENTIELLE 6 mois, SÉRÉNITÉ 12 mois et TRANQUILLITÉ PRO à vie, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.
Questions fréquentes sur la peinture d’un moteur reconditionné
Les questions les plus courantes sur le rôle technique du revêtement d’un bloc moteur.
La peinture a-t-elle une utilité technique ?
Oui, trois : elle protège un bloc en fonte décapé qui s’oxyde en quelques heures dans une atmosphère humide, elle rend immédiatement visible toute trace de suintement d’huile ou de liquide, et elle doit être choisie pour ne pas gêner la dissipation thermique du bloc.
Peut-on utiliser une peinture de carrosserie ?
Non : le produit doit tenir la température maximale de la zone où il est appliqué, résister à l’huile, au liquide de refroidissement, au gazole et aux produits de nettoyage. Une peinture inadaptée cloque, se décolle et se carbonise. Les zones les plus chaudes relèvent de produits céramiques spécifiques.
Une couche épaisse protège-t-elle mieux ?
Non, l’inverse : une couche fine et régulière protège mieux qu’une couche épaisse, qui se fissure et retient l’humidité sous elle. Une couche épaisse ajoute en plus une résistance thermique mesurable sur un moteur fortement sollicité. La régularité compte davantage que la brillance.
Que faut-il masquer impérativement ?
Les plans de joint, alésages, portées, filetages, faces d’appui et surfaces d’étanchéité, ainsi que les marquages d’identification et les repères de classe. Une peinture sur un plan de joint empêche le serrage correct et provoque une fuite. Le masquage représente l’essentiel du temps de l’opération.
Pourquoi obturer tous les orifices ?
Parce que la peinture qui entre dans une canalisation d’huile ou un circuit de refroidissement y reste et se détache ensuite en service : un fragment obstrue un gicleur ou un palier. Le comptage des bouchons posés et retirés est une étape de procédure, un bouchon oublié provoquant une avarie au démarrage.
Quels contrôles après peinture ?
Contrôle visuel des coulures, manques, bulles et zones mates, essai d’adhérence sur pièce témoin, puis vérification que les plans de joint sont nets, les filetages libres, les alésages propres et les marquages lisibles, avec passage d’air dans chaque orifice. Le M9T reconditionné part de 2 490 € HT, consigne 0 €, livré en 1 h en Île-de-France.