Grenaillage et tribofinition sur moteur M9T : l’état de surface avant remontage
Le nettoyage des pièces d’un moteur n’est pas une opération cosmétique mais une étape technique dont le réglage influe sur la tenue en service. Sur un moteur M9T comme sur un M9R, le choix du procédé, de l’abrasif et de la durée détermine l’état de surface obtenu, et un procédé mal choisi dégrade une pièce qu’il était censé préparer.
Deux familles de procédés se distinguent par leur effet. Les procédés abrasifs — sablage, grenaillage — enlèvent de la matière et modifient la rugosité. Les procédés de finition — tribofinition, polissage — lissent sans enlever significativement. Confondre les deux conduit à altérer des cotes ou à laisser une surface inadaptée.
Ce guide détaille les procédés rencontrés, le choix de l’abrasif, les pièces et les zones à protéger, le rinçage et la décontamination, l’état de surface recherché selon la fonction, et ce qu’apporte la logique d’un moteur M9T reconditionné à neuf livré en 1 h en Île-de-France.
Les procédés de nettoyage
Les bains chimiques
Le contrôle du bain lui-même fait partie du procédé : une solution épuisée ou trop chargée en matières grasses ne dégraisse plus et laisse un film qui compromet les opérations suivantes. Le suivi de la concentration et le renouvellement périodique évitent de découvrir le problème sur une peinture qui n’accroche pas ou un ressuage qui ne révèle rien.
Un bain de dégraissage chaud, alcalin ou à solvant, élimine les huiles, les graisses et une partie des dépôts carbonés sans toucher au métal. C’est le procédé le moins agressif et il doit toujours précéder les autres.
Son efficacité dépend de la température, de la concentration et du temps d’immersion. Son avantage est qu’il n’altère aucune cote et qu’il atteint les canalisations internes, inaccessibles à tout procédé mécanique.
Le nettoyage par ultrasons
Le nettoyage par ultrasons combine un bain et une agitation par cavitation, qui décolle les dépôts dans les cavités et les filetages. Il est particulièrement efficace sur les pièces de petite dimension et complexes.
Sur un moteur, il sert aux poussoirs, aux vis, aux pièces d’injection et aux petits organes. Il ne remplace pas un dégraissage pour les grandes pièces, dont le volume dépasse la capacité des cuves usuelles.
Le sablage et le grenaillage
L’effet de mise en compression du grenaillage est utilisé industriellement pour améliorer la tenue en fatigue des pièces sollicitées, et c’est un bénéfice réel sur certaines zones. Il suppose en revanche des paramètres contrôlés : un grenaillage conduit au hasard ne produit pas cet effet et il se limite alors à un nettoyage.
Le sablage projette un abrasif anguleux qui attaque la surface et enlève de la matière. Le grenaillage projette des billes sphériques qui martèlent la surface sans l’attaquer, ce qui la lisse et la met en compression.
La différence est fondamentale. Le sablage décalamine efficacement mais augmente la rugosité et peut altérer une cote. Le grenaillage nettoie plus doucement et améliore la tenue en fatigue. Les dix pannes les plus fréquentes du Master 3 rappellent que ce choix conditionne la durée de vie des pièces reprises.

Choisir l’abrasif
La nature du média
Les médias courants sont le corindon, anguleux et très abrasif, la bille d’acier ou de verre, sphérique et non abrasive, et les médias végétaux ou plastiques, doux et destinés aux surfaces fragiles.
Le choix se fait par la dureté relative du média et de la pièce. Un corindon sur un plan de joint en aluminium creuse la surface ; une bille de verre le nettoie sans l’altérer. L’erreur est irréversible.
La granulométrie et la pression
La tenue d’une fiche de paramètres par type de pièce est la seule façon d’obtenir des résultats reproductibles d’une série à l’autre. Elle note le média, la granulométrie, la pression, la distance de buse et la durée, et elle transforme un savoir-faire individuel en procédure d’atelier transmissible.
Une granulométrie grossière et une pression élevée travaillent vite et laissent une surface rugueuse. Une granulométrie fine et une pression basse travaillent lentement et préservent l’état de surface.
Les deux paramètres se règlent ensemble selon la pièce et le résultat recherché. Un réglage unique pour tout l’atelier conduit nécessairement à sur-traiter certaines pièces et à sous-traiter les autres.
La tribofinition
La tribofinition place les pièces dans une cuve vibrante ou rotative avec un média et un additif liquide. Le frottement doux lisse les surfaces, ébavure les arêtes et uniformise l’aspect sans enlever de matière significative.
Elle convient aux pièces de petite et moyenne dimension dont on veut améliorer l’état de surface, et elle produit un résultat très régulier. La fiabilité réelle des moteurs M9T et M9R rappelle que cette régularité est précisément ce qu’on recherche sur des pièces en frottement.
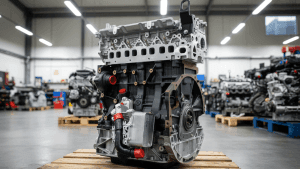
Chez France Moteurs Utilitaires, à La Courneuve, le moteur M9T reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 2 490 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 1 h en Île-de-France. Chaque moteur reconditionné à neuf est remonté avec des pièces préparées selon le procédé adapté à leur fonction.
Protéger ce qui doit l’être
Les surfaces fonctionnelles
Les plans de joint, les portées de roulement, les alésages, les surfaces de guidage et les filetages ne doivent jamais recevoir d’abrasif. Leur obturation ou leur masquage avant traitement est une étape obligatoire.
Un alésage sablé perd sa cote et sa rugosité fonctionnelle. Un plan de joint sablé ne porte plus correctement le joint. Ces dommages sont invisibles à l’œil et ils se révèlent au premier démarrage.
Les canalisations internes
Le comptage des obturateurs posés et retirés est la parade organisationnelle la plus simple contre l’oubli. Un obturateur laissé dans une canalisation d’huile produit une privation de lubrification sur un palier dès le premier démarrage, et ce type d’avarie est immédiat, total et parfaitement évitable par une liste de contrôle.
Les canalisations d’huile et les circuits de refroidissement doivent être obturés, parce que l’abrasif qui y entre ne ressort pas au rinçage et circule ensuite dans le moteur en service.
C’est la cause d’avarie la plus directe de ces procédés, et elle détruit les paliers en quelques centaines de kilomètres. L’obturation systématique avant traitement n’est donc pas négociable.
Les repères et marquages
Les marquages de classe, les numéros de série frappés et les repères d’appariement peuvent être effacés par un sablage énergique. Leur relevé photographique avant traitement est une précaution élémentaire.
Perdre un repère d’appariement de chapeau de palier ou une classe de piston oblige à remesurer intégralement, quand c’est encore possible. Le relevé préalable coûte deux minutes.

Rincer et décontaminer
Le rinçage mécanique
Après tout procédé abrasif, le rinçage comporte un soufflage à l’air comprimé de toutes les cavités, un passage de goupillons dans chaque canalisation, et un lavage à l’eau chaude sous pression.
L’ordre compte : on souffle avant de mouiller, parce que l’abrasif humide colle aux parois. Chaque canalisation se goupillonne individuellement, et le contrôle se fait par passage d’air et observation du débouché.
Le contrôle de propreté
Le contrôle se fait au chiffon blanc passé dans les cavités accessibles, et par endoscope dans les canalisations. L’absence de particule sur le chiffon est le critère pratique le plus utilisé.
Sur les pièces critiques, le rinçage se répète jusqu’à ce que le chiffon reste propre. Cette répétition est fastidieuse et elle est ce qui garantit qu’aucune particule ne partira dans le circuit d’huile.
La protection anticorrosion
Une pièce en fonte ou en acier décapée rouille en quelques heures dans une atmosphère humide. L’application immédiate d’une huile de protection ou d’un produit anticorrosion est donc obligatoire après rinçage.
Cette protection doit être compatible avec les lubrifiants du moteur, et elle se retire au montage pour les surfaces fonctionnelles. Un oubli de cette étape produit des portées piquées avant même le remontage.
L’état de surface selon la fonction
Les surfaces de frottement
Une surface de frottement lubrifiée a besoin d’une rugosité précise : trop lisse elle ne retient pas le film d’huile, trop rugueuse elle use son antagoniste. C’est pourquoi un polissage excessif est aussi nuisible qu’un sablage.
Cette exigence explique que les portées de vilebrequin ne se polissent pas librement mais se rectifient puis se superfinissent selon une procédure donnée, avec un état de surface spécifié.
Les surfaces d’étanchéité
Un plan de joint a besoin d’une planéité et d’une rugosité dans une plage donnée, le joint ayant besoin d’accrocher. Un plan trop lisse laisse fluer le joint, un plan trop rugueux ne l’étanche pas.
C’est la raison pour laquelle le surfaçage d’une culasse se fait avec un outil et une avance spécifiés, et non avec le réglage le plus rapide disponible. Le résultat se contrôle au rugosimètre quand l’atelier en dispose.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. Les joints préconisés sont dimensionnés pour la plage de rugosité obtenue par un surfaçage conduit selon la procédure constructeur.
Les surfaces extérieures
Les surfaces extérieures non fonctionnelles peuvent recevoir un traitement plus libre, le seul enjeu étant l’adhérence d’une peinture et la propreté. C’est là que le sablage trouve son emploi légitime.
Le calcul du retour sur investissement entre réparation et remplacement et la durée de vie moyenne d’un moteur M9R comparent les solutions économiques ; la préparation des surfaces détermine si la solution retenue tiendra dans la durée. Les deux comptent et l’une ne compense pas l’autre.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 4 000 et 6 000 €. La livraison gratuite en 1 h en Île-de-France depuis notre centre de La Courneuve concerne un moteur dont chaque surface a reçu la préparation prévue. Quatre garanties s’ajustent à l’exploitation — ECO 3 mois, ESSENTIELLE 6 mois, SÉRÉNITÉ 12 mois et TRANQUILLITÉ PRO à vie, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.
Questions fréquentes sur la préparation des surfaces
Les questions les plus courantes sur le choix d’un procédé de nettoyage et l’état de surface obtenu.
Quelle différence entre sablage et grenaillage ?
Le sablage projette un abrasif anguleux qui attaque la surface et enlève de la matière, ce qui décalamine efficacement mais augmente la rugosité et peut altérer une cote. Le grenaillage projette des billes sphériques qui martèlent la surface sans l’attaquer, ce qui la lisse et la met en compression, améliorant la tenue en fatigue.
Quel média choisir ?
Selon la dureté relative du média et de la pièce. Le corindon est anguleux et très abrasif, la bille d’acier ou de verre est sphérique et non abrasive, les médias végétaux ou plastiques sont doux. Un corindon sur un plan de joint en aluminium creuse la surface ; une bille de verre le nettoie sans l’altérer, et l’erreur est irréversible.
Que faut-il obturer avant traitement ?
Les canalisations d’huile et les circuits de refroidissement, impérativement : l’abrasif qui y entre ne ressort pas au rinçage et circule ensuite dans le moteur, détruisant les paliers en quelques centaines de kilomètres. S’y ajoutent les plans de joint, portées de roulement, alésages, surfaces de guidage et filetages.
Comment rincer correctement après sablage ?
On souffle à l’air comprimé avant de mouiller, parce que l’abrasif humide colle aux parois, puis on passe un goupillon dans chaque canalisation individuellement, et on lave à l’eau chaude sous pression. Le contrôle se fait au chiffon blanc, répété jusqu’à ce qu’il reste propre.
Une surface trop lisse est-elle un problème ?
Oui : une surface de frottement lubrifiée a besoin d’une rugosité précise. Trop lisse, elle ne retient pas le film d’huile ; trop rugueuse, elle use son antagoniste. Un polissage excessif est donc aussi nuisible qu’un sablage, et les portées de vilebrequin se rectifient puis se superfinissent selon une procédure spécifiée.
Faut-il protéger les pièces après nettoyage ?
Immédiatement : une pièce en fonte ou en acier décapée rouille en quelques heures dans une atmosphère humide. L’huile de protection appliquée après rinçage doit être compatible avec les lubrifiants du moteur. Le M9T reconditionné à neuf part de 2 490 € HT, consigne 0 €, livré gratuitement en 1 h en Île-de-France.