Tableau des couples de serrage sur moteur M9T : lire et appliquer correctement
Un couple de serrage mal appliqué ruine une réfection aussi sûrement qu’une cote hors tolérance. Sur un moteur M9T comme sur un M9R, le tableau des couples n’est pas une liste de chiffres à respecter mécaniquement : chaque valeur s’accompagne de conditions — état du filetage, lubrification, ordre de serrage, phases successives — dont le non-respect fausse le résultat de plusieurs dizaines de pourcents.
La plupart des défauts de serrage ne viennent pas d’une clé mal réglée mais de ces conditions ignorées. Un filetage gras, un trou borgne non soufflé, un ordre de serrage inversé ou une phase angulaire oubliée donnent une tension réelle très différente de celle que la clé affiche.
Ce guide détaille la lecture d’un tableau de couples, la différence entre couple et tension, les conditions qui conditionnent le résultat, la procédure de serrage angulaire, les erreurs courantes, et ce qu’apporte la logique d’un moteur M9T reconditionné à neuf livré en 1 h en Île-de-France.
Ce qu’un couple de serrage mesure réellement
Couple appliqué et tension obtenue
C’est la raison pour laquelle deux vis serrées au même couple affiché peuvent porter des tensions sensiblement différentes : la clé mesure un effort de rotation, pas le résultat mécanique que l’on cherche réellement à obtenir.
Serrer une vis consiste à l’allonger élastiquement, et c’est cet allongement qui crée la tension maintenant les pièces en contact. La clé dynamométrique ne mesure pas cette tension mais le couple nécessaire à la faire tourner.
Or la relation entre les deux dépend du frottement : frottement du filetage dans son taraudage, et frottement de la tête de vis sur son appui. Une part majoritaire du couple appliqué est consommée par ces frottements, et seule la part restante crée la tension.
Pourquoi le frottement change tout
Si le frottement augmente — filetage corrodé, appui rugueux, résidu dans le taraudage — une part plus grande du couple y est consommée et la tension obtenue est inférieure à la cible. La vis paraît serrée et le joint n’est pas chargé.
Si le frottement diminue — filetage huilé, appui lubrifié — la tension obtenue dépasse la cible et la vis peut dépasser sa limite élastique ou arracher son taraudage. Les deux erreurs sont fréquentes et leurs conséquences opposées.
Les conditions inscrites au tableau
Un tableau de couples précise toujours les conditions : filetage sec ou lubrifié, nature du lubrifiant, état de l’appui, vis neuve ou réutilisable. Ces mentions ne sont pas accessoires, elles font partie de la valeur.
Appliquer un couple prévu pour un filetage sec sur un filetage huilé donne une tension excessive. Les dix pannes les plus fréquentes du Master 3 montrent que les arrachements de taraudage et les ruptures de vis relèvent presque toujours de cette confusion.

Préparer un filetage correctement
Nettoyer et souffler les taraudages
Les trous taraudés se nettoient à la brosse adaptée puis se soufflent à l’air comprimé, en particulier les trous borgnes où les résidus s’accumulent au fond. Un résidu au fond empêche la vis d’atteindre sa profondeur utile.
Pire, une goutte d’huile ou de liquide au fond d’un trou borgne crée un effet hydraulique au serrage, qui peut fissurer le bloc. C’est une cause de fissure de bloc entièrement imputable à la préparation.
Contrôler l’état des filets
Les filets se contrôlent visuellement et au toucher en engageant la vis à la main sur toute sa profondeur. Elle doit descendre librement, sans point dur. Un point dur signale un filet déformé ou un résidu.
Un taraudage arraché se répare par filet rapporté, à condition que la réparation soit coaxiale et reprenne toute la profondeur utile. Un filet rapporté trop court concentre l’effort sur les premiers filets du bloc.
Lubrifier ou non, selon la prescription
Lorsque la prescription impose un filetage lubrifié, le lubrifiant est spécifié et sa quantité l’est aussi. Lorsqu’elle impose un filetage sec, le filetage se dégraisse, y compris de l’huile de conservation du moteur neuf.
C’est un point souvent négligé sur un moteur reconditionné : les plans d’appui et les filetages portent une huile de conservation qui doit être retirée si la prescription demande un montage sec.
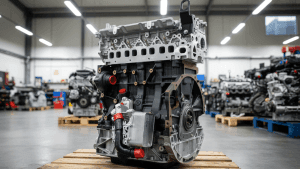
Chez France Moteurs Utilitaires, à La Courneuve, le moteur M9T reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 2 490 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 1 h en Île-de-France. Les vis de culasse et la boulonnerie à serrage angulaire accompagnent le moteur, ce qui évite de mélanger des références de provenances différentes sur un même plan de joint.
Le serrage angulaire et ses phases
Pourquoi un serrage en plusieurs phases
Les vis de culasse d’un diesel moderne travaillent au-delà de leur limite élastique : le serrage les allonge de façon permanente, et c’est cet allongement plastique qui garantit une tension stable malgré les cycles thermiques.
La procédure comporte donc un pré-serrage au couple, destiné à mettre les pièces en contact et à écraser le joint de manière homogène, puis une ou deux rotations angulaires qui amènent la vis dans son domaine plastique.
L’ordre de serrage
Sur une culasse, cet ordre est imprimé dans la documentation sous forme de schéma numéroté, et il se recopie sur une étiquette collée près du plan de travail plutôt que mémorisé entre deux interventions espacées de plusieurs mois.
L’ordre part du centre vers les extrémités, en spirale, afin que le joint s’écrase progressivement et uniformément. Un ordre inversé ou aléatoire coince le joint d’un côté et crée un défaut d’appui local.
Cet ordre s’applique à chaque phase, et non seulement à la première. Reprendre les vis dans un autre ordre pour la phase angulaire annule le bénéfice du pré-serrage homogène.
La mesure de l’angle
La rotation angulaire se mesure au rapporteur d’angle, jamais à l’estimation. Un quart de tour estimé à l’œil comporte facilement dix degrés d’erreur, ce qui représente une variation de tension significative.
Le rapporteur est un outil peu coûteux et son usage est immédiat. Son absence est l’une des raisons pour lesquelles des joints de culasse relâchent quelques milliers de kilomètres après une réfection par ailleurs correcte.

Les erreurs courantes et leurs conséquences
Réutiliser une vis à usage unique
Une vis dont l’allongement plastique est consommé au premier montage n’a plus la réserve nécessaire pour un second cycle. Réutilisée, elle n’assure plus la tension et le joint relâche sous l’effet des cycles thermiques.
Cela concerne les vis de culasse, de chapeaux de bielle, de volant moteur et de poulie de vilebrequin. Leur remplacement est systématique et leur coût est négligeable face à celui d’une seconde dépose.
Serrer à la clé à chocs
La clé à chocs ne contrôle rien : elle applique un couple variable selon la pression d’air, la durée de frappe et l’état de l’outil. Elle n’a aucune place dans un serrage dont la valeur importe.
Son usage légitime se limite au desserrage et à l’approche. Tout serrage final se fait à la clé dynamométrique, et tout serrage angulaire au rapporteur, sans exception.
Resserrer après rodage
Sur les vis à serrage angulaire, aucun resserrage après rodage n’est prévu, et en improviser un ajoute une tension à une vis déjà dans son domaine plastique, ce qui peut la rompre ou arracher son taraudage.
La fiabilité réelle des moteurs M9T et M9R rappelle que cette pratique, héritée de montages plus anciens, est une cause réelle d’avarie sur les moteurs modernes. La règle est de suivre la prescription et de ne rien ajouter.
Organiser le serrage sur un chantier
Préparer la documentation
Le tableau des couples se prépare avant le chantier, imprimé et annoté : valeurs, conditions, ordres de serrage, phases angulaires, vis à remplacer. Le consulter sur un écran les mains grasses ne fonctionne pas.
Cette préparation prend dix minutes et elle évite les approximations de mémoire, qui sont la source principale des erreurs de serrage sur des opérations réalisées occasionnellement.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. La boulonnerie neuve accompagne le moteur, ce qui garantit la cohérence entre les couples prescrits et les vis effectivement montées.
Contrôler la clé dynamométrique
Un atelier qui réalise régulièrement des réfections gagne à disposer de deux clés de plages différentes, une pour les faibles couples et une pour les couples élevés, car une clé utilisée en bas de sa plage perd beaucoup de précision.
Une clé dynamométrique se dérègle, surtout si elle est stockée armée ou utilisée en desserrage. Son étalonnage se vérifie périodiquement, et elle se range au couple minimal, jamais au couple maximal.
Une clé dont l’étalonnage a dérivé applique un couple faux sur toutes les interventions, sans que rien ne le signale. C’est un défaut systématique dont les conséquences se répartissent sur l’ensemble du travail d’un atelier.
Consigner les relevés
Les couples appliqués, les phases réalisées et les références de boulonnerie se consignent au dossier du moteur. Ces relevés constituent la trace du travail et la référence en cas de discussion sur une fuite ou un relâchement.
Le calcul du retour sur investissement entre réparation et remplacement et la durée de vie moyenne d’un moteur M9R ne se réalisent que si l’étanchéité tient sur la durée, et le serrage est précisément ce qui la détermine. Les relevés sont donc une composante du résultat économique.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 4 000 et 6 000 €. La livraison gratuite en 1 h en Île-de-France depuis notre centre de La Courneuve laisse le temps de préparer la documentation et de réaliser le serrage dans les règles. Quatre garanties s’ajustent à l’exploitation — ECO 3 mois, ESSENTIELLE 6 mois, SÉRÉNITÉ 12 mois et TRANQUILLITÉ PRO à vie, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.
Questions fréquentes sur les couples de serrage
Les questions les plus courantes sur la lecture d’un tableau de couples et la procédure de serrage angulaire.
Que mesure réellement une clé dynamométrique ?
Le couple nécessaire à faire tourner la vis, pas la tension obtenue. Or la relation entre les deux dépend du frottement du filetage dans son taraudage et de la tête de vis sur son appui, et une part majoritaire du couple appliqué est consommée par ces frottements. Seule la part restante crée la tension qui maintient les pièces en contact.
Pourquoi faut-il souffler les taraudages ?
Parce qu’un résidu au fond d’un trou borgne empêche la vis d’atteindre sa profondeur utile et fausse le couple appliqué. Plus grave, une goutte d’huile ou de liquide au fond d’un trou borgne crée un effet hydraulique au serrage, qui peut fissurer le bloc : c’est une cause de fissure entièrement imputable à la préparation.
Faut-il huiler un filetage avant serrage ?
Seulement si la prescription le demande, et alors avec le lubrifiant et la quantité spécifiés. Appliquer un couple prévu pour un filetage sec sur un filetage huilé réduit le frottement et donne une tension excessive, qui peut dépasser la limite élastique de la vis ou arracher le taraudage. Sur un moteur reconditionné, l’huile de conservation doit être retirée si le montage est prescrit sec.
Pourquoi un serrage en plusieurs phases ?
Parce que les vis de culasse travaillent au-delà de leur limite élastique : le serrage les allonge de façon permanente, et c’est cet allongement plastique qui garantit une tension stable malgré les cycles thermiques. La procédure comporte un pré-serrage au couple, qui met les pièces en contact et écrase le joint uniformément, puis une ou deux rotations angulaires.
Peut-on estimer l’angle sans rapporteur ?
Non. Un quart de tour estimé à l’œil comporte facilement dix degrés d’erreur, ce qui représente une variation de tension significative. Le rapporteur d’angle est un outil peu coûteux et son usage est immédiat. Son absence est l’une des raisons pour lesquelles des joints de culasse relâchent quelques milliers de kilomètres après une réfection correcte.
Faut-il resserrer les vis de culasse après rodage ?
Non, sur les vis à serrage angulaire aucun resserrage n’est prévu, et en improviser un ajoute une tension à une vis déjà dans son domaine plastique, ce qui peut la rompre ou arracher son taraudage. Cette pratique héritée de montages plus anciens est une cause réelle d’avarie sur les moteurs modernes : la règle est de suivre la prescription sans rien ajouter.