Outil de calage de distribution sur moteur M9T : pourquoi l’improvisation échoue
Le calage de distribution est l’opération qui tolère le moins l’approximation de toute une réfection moteur. Sur un moteur M9T comme sur un M9R, quelques degrés d’écart entre le vilebrequin et l’arbre à cames suffisent à dégrader le remplissage, à faire monter la consommation, à charger le turbocompresseur, et dans le pire des cas à amener la soupape au contact du piston.
L’erreur vient rarement d’une méconnaissance de la procédure mais de l’outillage employé. Les repères peints, les traits de feutre et les positions estimées à l’œil introduisent une incertitude de plusieurs degrés, là où les outils de blocage garantissent une position unique et reproductible.
Ce guide détaille le rôle des outils de calage, la différence entre repère visuel et blocage mécanique, la procédure de contrôle de calage, les conséquences d’un décalage, le contrôle de garde soupape-piston, et ce qu’apporte la logique d’un moteur M9T reconditionné à neuf livré en 1 h en Île-de-France avec distribution montée et calée en atelier.
Pourquoi le calage exige des outils
La précision requise
Sur une chaîne de distribution, cette incertitude se cumule avec le jeu de la chaîne elle-même, qui peut représenter à lui seul un ou deux degrés sur un moteur à fort kilométrage : deux approximations qui s’additionnent suffisent à sortir de la tolérance.
La position angulaire relative du vilebrequin et de l’arbre à cames détermine les instants d’ouverture et de fermeture des soupapes par rapport à la course du piston. Un décalage de quelques degrés déplace tout le diagramme de distribution.
Or quelques degrés de vilebrequin correspondent, sur la périphérie d’une poulie, à un déplacement de quelques millimètres seulement. Un repère tracé au feutre, large de un à deux millimètres, porte donc à lui seul une incertitude significative.
Le rôle des outils de blocage
Les outils de blocage immobilisent chaque arbre dans une position unique, définie par une goupille, une pige ou une plaque qui entre dans un logement usiné. Cette position ne se discute pas et elle est reproductible à l’identique.
C’est cette unicité qui fait toute la différence : deux techniciens employant les outils obtiennent exactement le même calage, alors que deux techniciens travaillant au repère obtiennent deux résultats légèrement différents.
Ce que les repères visuels permettent
Les repères visuels ont leur utilité : ils servent à vérifier grossièrement qu’on n’est pas à un tour d’écart, et à repérer la position avant démontage. Ils ne servent pas à établir le calage final.
Confondre ces deux usages est l’erreur de méthode la plus répandue. Les dix pannes les plus fréquentes du Master 3 montrent que les pertes de couple inexpliquées après une réfection relèvent fréquemment d’un calage établi au repère plutôt qu’à l’outil.

Conduire un calage correctement
Amener le moteur en position de référence
La procédure commence par amener le vilebrequin dans sa position de référence, généralement le point mort haut d’un cylindre déterminé, et par vérifier cette position avec l’outil prévu plutôt qu’avec un repère.
La rotation se fait toujours dans le sens de rotation du moteur, à la vis de poulie, jamais en sens inverse. Une rotation inverse détend la chaîne ou la courroie du côté où le tendeur travaille et fausse la position relative.
Bloquer et contrôler
Si l’outil refuse d’entrer alors que la procédure a été respectée, il faut suspecter un pignon mal positionné, une chaîne détendue ayant sauté une dent, ou un arbre tourné en sens inverse pendant la manipulation.
Le vilebrequin et l’arbre à cames se bloquent avec leurs outils respectifs, et c’est seulement ensuite que la distribution se monte ou se contrôle. Si un outil n’entre pas dans son logement, le calage est faux et il faut reprendre.
Ce test est le plus informatif de toute la procédure : l’outil entre ou n’entre pas, sans interprétation possible. C’est précisément ce que ni un repère peint ni une estimation visuelle ne peuvent offrir.
Vérifier après rotation complète
Après montage, on retire les outils, on fait tourner le moteur de plusieurs tours complets à la main, puis on les réintroduit. Ils doivent entrer à nouveau sans forcer.
Cette vérification détecte un défaut de tension, un tendeur mal armé ou un pignon mal positionné. Elle prend cinq minutes et elle est la dernière occasion de corriger avant le premier démarrage.
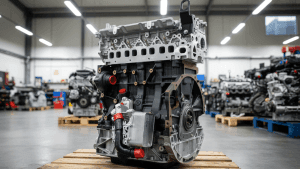
Chez France Moteurs Utilitaires, à La Courneuve, le moteur M9T reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 2 490 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 1 h en Île-de-France. Un moteur reconditionné arrive avec sa distribution montée et calée à l’outil en atelier, ce qui retire du chantier l’opération la plus sensible.
Les conséquences d’un décalage
Remplissage et couple
Un calage avancé ou retardé déplace les instants d’ouverture et de fermeture. Le remplissage en air frais se dégrade, le balayage des gaz brûlés devient incomplet, et le couple disponible chute sur toute la plage de régime.
Le symptôme est une perte de puissance diffuse, sans code défaut, que le conducteur attribue à l’usure. C’est le défaut le plus difficile à diagnostiquer après coup, parce que rien ne le signale explicitement.
Charge sur le turbocompresseur
Un balayage incomplet fait monter la température des gaz d’échappement, ce qui charge le turbocompresseur, les soupapes et le post-traitement. Le calculateur compense en fermant les aubes, et le turbo travaille en limite.
La fiabilité réelle des moteurs M9T et M9R rappelle que le turbocompresseur paie les défauts amont bien plus souvent qu’il ne défaille de lui-même. Un calage approximatif est l’un de ces défauts amont, et il est invisible au diagnostic électronique.
Le contact soupape-piston
Dans le cas extrême, un décalage important amène la soupape au contact du piston. Le dommage est immédiat et total : soupape tordue, calotte de piston marquée, parfois guide arraché et culasse à remplacer.
Ce risque augmente si la culasse a été surfacée, ce qui réduit la garde disponible. C’est pourquoi le contrôle de garde soupape-piston s’impose après tout surfaçage, et non seulement après un décalage suspecté.

Contrôler la garde soupape-piston
La méthode à la pâte à modeler
La méthode la plus simple consiste à déposer un cordon de pâte à modeler sur la calotte de piston, à remonter la culasse sans joint définitif, et à faire tourner le moteur lentement à la main sur un tour complet.
L’épaisseur résiduelle de pâte à l’endroit de l’empreinte de soupape donne la garde réelle. Elle se mesure au pied à coulisse et se compare à la valeur minimale prescrite. Cette méthode est accessible et parfaitement fiable.
La mesure au comparateur
La méthode de référence utilise un comparateur posé sur la queue de soupape, que l’on enfonce à la main jusqu’au contact avec le piston au point mort haut. Le déplacement lu est la garde disponible.
Elle demande de pouvoir enfoncer la soupape, donc des ressorts déposés ou un outil de maintien, ce qui en fait une opération plus longue. Elle est en revanche plus précise et elle permet de mesurer chaque soupape séparément.
Quand ce contrôle s’impose
Le contrôle s’impose après tout surfaçage de culasse, après tout remplacement de joint d’épaisseur différente, après toute reprise de sièges qui modifie l’enfoncement des soupapes, et après tout doute sur le calage.
Il prend une heure et il évite une destruction complète au premier démarrage. Sur un moteur reconditionné en atelier, ce contrôle est intégré au processus et il n’a pas à être refait au montage.
Préparer et sécuriser l’opération
L’outillage à rassembler
Ces outils se stockent ensemble dans un coffret identifié par type de moteur, car chercher une pige de calage au milieu de l’outillage général est la meilleure façon de perdre une heure sur un chantier par ailleurs bien préparé.
Les outils nécessaires sont : la pige ou la plaque de blocage du vilebrequin, le ou les outils de blocage d’arbre à cames, l’outil de maintien de vilebrequin pour le serrage de la vis de poulie, et un comparateur avec son support.
S’y ajoutent les consommables : vis de poulie neuve si le serrage est angulaire, joints de carter de distribution, et la boulonnerie qui ne se réutilise pas. Leur absence en cours de chantier coûte une journée.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. La boulonnerie à usage unique et les joints de carter de distribution se commandent avec le moteur pour éviter toute attente en cours de chantier.
Documenter la position avant démontage
Avant tout démontage, la position des repères se photographie et se consigne, outils en place si possible. Ces images servent de référence si un doute survient au remontage, et elles documentent l’état initial.
C’est également l’occasion de vérifier que les repères d’origine coïncident, ce qui renseigne sur l’état de la distribution : un décalage constaté avant démontage explique souvent la perte de couple qui a motivé l’intervention.
Valider après le premier démarrage
Après la mise en service, l’essai routier avec relevé de la pression de suralimentation, du débit d’air et de la température des gaz valide le calage. Un calage correct donne des courbes qui se superposent à leurs consignes.
Le calcul du retour sur investissement entre réparation et remplacement et la durée de vie moyenne d’un moteur M9R ne se réalisent que si le moteur travaille dans sa fenêtre de calibration. Le calage est précisément ce qui détermine cette fenêtre, et il mérite donc l’outillage et le temps correspondants.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 4 000 et 6 000 €. La livraison gratuite en 1 h en Île-de-France depuis notre centre de La Courneuve permet de recevoir un moteur dont la distribution est déjà calée à l’outil. Quatre garanties s’ajustent à l’exploitation — ECO 3 mois, ESSENTIELLE 6 mois, SÉRÉNITÉ 12 mois et TRANQUILLITÉ PRO à vie, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.
Questions fréquentes sur le calage de distribution
Les questions les plus courantes sur les outils de calage, la procédure de contrôle et les conséquences d’un décalage.
Pourquoi ne peut-on pas caler au repère visuel ?
Parce que quelques degrés de vilebrequin correspondent, sur la périphérie d’une poulie, à quelques millimètres seulement : un repère tracé au feutre, large de un à deux millimètres, porte à lui seul une incertitude significative. Les repères servent à vérifier qu’on n’est pas à un tour d’écart et à noter la position avant démontage, pas à établir le calage final.
Comment vérifier qu’un calage est correct ?
Par le test du blocage : le vilebrequin et l’arbre à cames doivent accepter leurs outils respectifs dans leurs logements sans forcer. L’outil entre ou n’entre pas, sans interprétation possible. Puis après montage, on retire les outils, on fait tourner le moteur de plusieurs tours complets à la main, et on les réintroduit : ils doivent entrer à nouveau.
Dans quel sens faire tourner le moteur ?
Toujours dans le sens de rotation du moteur, à la vis de poulie de vilebrequin. Une rotation en sens inverse détend la chaîne ou la courroie du côté où le tendeur travaille et fausse la position relative des arbres. C’est une erreur de manipulation courante dont la conséquence est un calage faux malgré une procédure par ailleurs respectée.
Quelles sont les conséquences d’un décalage léger ?
Une perte de puissance diffuse sans code défaut, que le conducteur attribue à l’usure : le remplissage en air frais se dégrade et le balayage des gaz brûlés devient incomplet. La température des gaz d’échappement monte, ce qui charge le turbocompresseur, les soupapes et le post-traitement, et le calculateur compense en fermant les aubes.
Comment contrôler la garde soupape-piston ?
Par la pâte à modeler : on dépose un cordon sur la calotte de piston, on remonte la culasse sans joint définitif, on fait tourner lentement à la main sur un tour complet, et on mesure au pied à coulisse l’épaisseur résiduelle à l’endroit de l’empreinte. La méthode au comparateur sur la queue de soupape est plus précise mais demande de déposer les ressorts.
Quand ce contrôle est-il obligatoire ?
Après tout surfaçage de culasse, qui réduit la garde disponible ; après tout remplacement de joint d’épaisseur différente ; après toute reprise de sièges modifiant l’enfoncement des soupapes ; et après tout doute sur le calage. Il prend une heure. Sur un moteur reconditionné en atelier, ce contrôle est intégré au processus et n’a pas à être refait au montage.