Planéité de culasse sur moteur M9T : les limites de surfaçage à respecter
La planéité de culasse conditionne l’étanchéité du joint, et sur un moteur M9T comme sur un M9R, c’est elle qui décide si une réfection tiendra ou si le joint relâchera dans les premiers milliers de kilomètres. Une culasse en aluminium qui a surchauffé se déforme en tonneau ou en vrille, et cette déformation ne se voit pas à l’œil : elle se mesure au marbre et au réglet rectifié, en dixièmes et en centièmes de millimètre.
Le réflexe du surfaçage systématique est une erreur coûteuse. Enlever de la matière sur un plan de joint rapproche la culasse du bloc, modifie le volume de chambre, remonte le rapport volumétrique et change la position relative des soupapes par rapport au piston. Sur un diesel à injection directe, cette dérive se paie en contraintes thermiques et en cliquetis mécanique, parfois en contact soupape-piston.
Ce guide explique comment mesurer la planéité, quelles tolérances retenir, quand le surfaçage reste légitime, où se situe la limite d’épaisseur, et pourquoi la logique d’un moteur M9T reconditionné à neuf livré en 1 h en Île-de-France évite d’engager un chantier sur une culasse déjà en bout de course.
Mesurer la planéité de culasse avant toute décision
Le marbre et le réglet : la méthode de référence
La mesure de planéité se fait sur un marbre de contrôle ou avec un réglet rectifié de classe atelier, posé sur le plan de joint nettoyé et dégraissé. On glisse des cales d’épaisseur sous le réglet, en diagonale, en longitudinal et en transversal, et on relève la cale la plus épaisse qui passe. Cette valeur, exprimée en centièmes, est le défaut de planéité de culasse.
La règle de l’atelier impose plusieurs passes croisées : une culasse peut être correcte dans le sens de la longueur et creuse entre les deux rangées de goujons. Le relevé se consigne sur une fiche avec la position de chaque mesure, car c’est la cartographie du défaut, et pas sa valeur maximale seule, qui dit si un surfaçage le corrigera.
Les tolérances à retenir sur une culasse aluminium
Sur une culasse aluminium de moteur diesel moderne, la tolérance de planéité admise se situe de l’ordre de quelques centièmes sur la longueur totale, et nettement moins sur une distance courte entre deux chambres. Un défaut local de trois à cinq centièmes entre deux cylindres est plus grave qu’un défaut global réparti du même ordre, car le joint ne peut pas compenser une marche brutale.
Le constructeur fixe également une épaisseur minimale de culasse, mesurée entre le plan de joint et le plan de couvre-culasse. En dessous de cette cote, la culasse est condamnée quel que soit son état de surface, car la rigidité restante ne garantit plus le maintien du serrage et les puits d’injecteur se retrouvent trop courts.
Lire la trace du joint usagé comme un diagnostic
Le joint de culasse démonté est une pièce de diagnostic à part entière. L’empreinte des arêtes de combustion doit être régulière et continue sur les quatre chambres ; une zone mate, noircie ou laminée indique un défaut d’appui local, donc un creux sur la culasse ou sur le bloc à cet endroit précis.
Les passages d’eau et d’huile se lisent de la même façon. Un cerclage rougi autour d’un trou de liquide de refroidissement signe une fuite ancienne, et une trace de passage entre deux chambres révèle un affaissement du plan. Cette lecture oriente la mesure et évite de surfacer une culasse dont le défaut réel était sur le bloc.
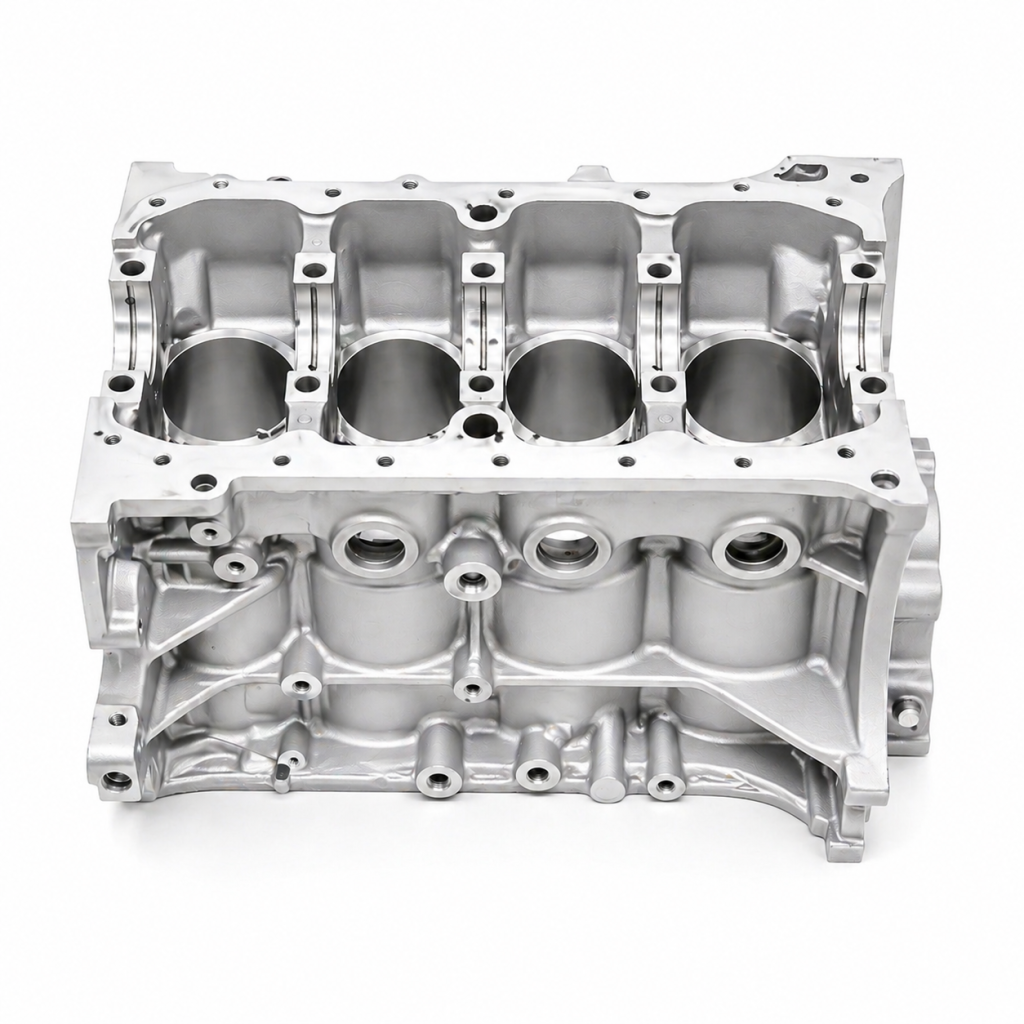
Le surfaçage : ce qu’il corrige et ce qu’il dégrade
Rugosité de surface et type de joint
Un surfaçage ne se juge pas seulement à la quantité de matière enlevée mais à la rugosité obtenue. Les joints multicouches métalliques utilisés sur les diesels récents exigent une surface fine, de l’ordre de quelques microns de rugosité moyenne, parce que la micro-déformation de leurs lèvres élastiques est calculée pour une surface lisse.
Une surface trop rugueuse, usinée à l’outil carbure sans finition, laisse des canaux microscopiques dans lesquels les gaz de combustion s’infiltrent. À l’inverse, une surface trop polie ne retient plus le joint en place au serrage initial et favorise le glissement. L’atelier qui surface doit donc connaître le joint qui sera posé.
La dérive du rapport volumétrique
Chaque dixième de millimètre retiré sur le plan de joint diminue le volume de chambre de combustion et augmente le rapport volumétrique. Sur un diesel suralimenté, cette augmentation se traduit par une pression de fin de compression plus élevée, donc une contrainte supérieure sur les coussinets, les bielles et le joint neuf.
La conséquence pratique est un délai d’allumage raccourci et un bruit de combustion plus sec, perçu comme un cliquetis métallique à charge partielle. L’injection ne corrige pas cet écart car elle travaille sur une cartographie prévue pour la cote d’origine, et le moteur fonctionne alors en permanence hors de sa fenêtre de calibration.
Dépassement de soupape et distance au piston
Surfacer une culasse rapproche les têtes de soupape du plan de joint et réduit la distance qui les sépare du piston au point mort haut. Sur un moteur à faible garde, un surfaçage conjugué à un rattrapage de jeu de soupape amène le contact, en particulier si la distribution a pris un cran de jeu de chaîne.
Le contrôle se fait au comparateur, en mesurant le retrait ou le dépassement de chaque soupape par rapport au plan de joint, puis en vérifiant les empreintes de piston après une rotation lente du vilebrequin à l’aide de pâte à modeler. Ce contrôle prend une heure et évite de détruire un moteur au premier démarrage.
Quand le surfaçage n’est plus la bonne réponse
Fissures et porosités : les défauts rédhibitoires
Une culasse qui a surchauffé présente souvent des fissures partant d’un puits d’injecteur ou d’un siège de soupape d’échappement. Le ressuage par pénétrant coloré ou le contrôle magnétoscopique sur les zones ferreuses les révèle ; sans ce contrôle, un surfaçage impeccable masque une fuite qui réapparaîtra sous pression à chaud.
Les porosités de fonderie se comportent de la même manière. Elles ne gênent pas tant que la matière au-dessus les isole, mais un surfaçage les ouvre et crée une communication entre un canal d’eau et une chambre. C’est l’une des causes de réfections qui relâchent sans explication apparente au bout de quelques centaines de kilomètres.
Déformation du logement d’arbre à cames
Sur une culasse à arbre à cames en tête, la déformation en vrille ne touche pas seulement le plan de joint : elle décale aussi l’alignement des paliers d’arbre à cames. Un arbre qui tourne dur ou qui chauffe localement dans un palier central indique un logement déformé que le surfaçage du plan de joint n’améliore pas.
Le contrôle se fait en reposant l’arbre à cames nu, avec ses chapeaux au couple, et en vérifiant qu’il tourne librement à la main. Une résistance franche condamne la culasse, car la rectification du logement est un travail de spécialiste au coût supérieur à celui d’un échange.
L’arbitrage entre réfection de culasse et échange moteur
Une culasse à refaire sur un moteur à fort kilométrage pose un problème d’équilibre technique. Remettre une culasse à neuf sur un bas-moteur usé crée une étanchéité parfaite sur un attelage mobile fatigué, et la compression retrouvée accélère la dégradation des coussinets et des segments déjà en limite.
Le calcul du retour sur investissement entre réparation et remplacement montre que le cumul culasse, joint, boulonnerie, main d’œuvre et immobilisation approche souvent le prix d’un échange standard, sans la garantie ni la remise à zéro du bas-moteur. La fiabilité réelle des moteurs M9T et M9R donne les kilométrages à partir desquels cet arbitrage bascule.
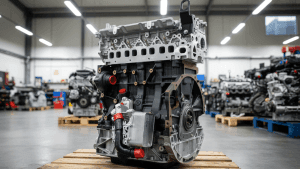
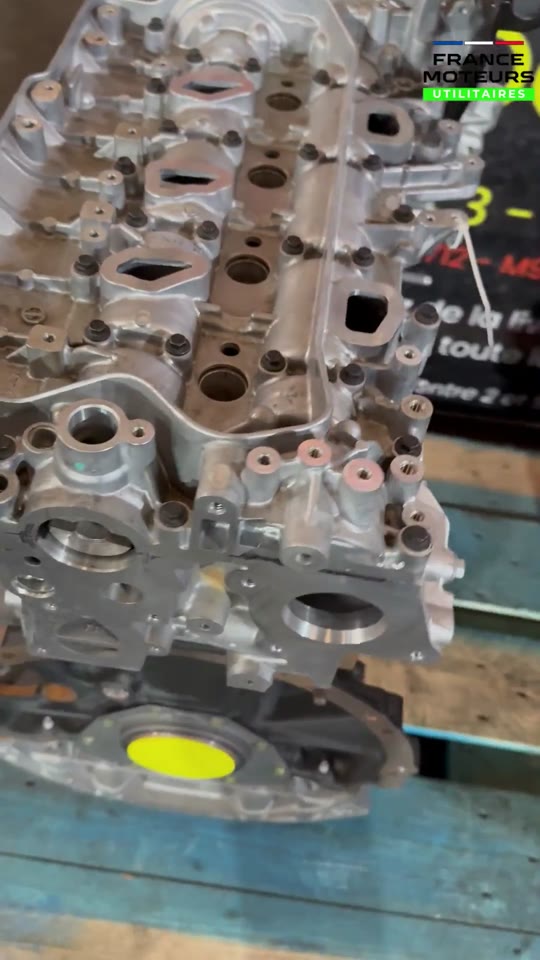
Chez France Moteurs Utilitaires, à La Courneuve, le moteur M9T reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 2 490 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 1 h en Île-de-France. Le plan de joint de nos culasses est contrôlé au marbre et repris si nécessaire, avec une rugosité adaptée au joint multicouche monté en sortie d’atelier.
La boulonnerie et le serrage : la moitié du travail
Pourquoi les vis de culasse ne se réutilisent pas
Les vis de culasse d’un diesel moderne travaillent au-delà de leur limite élastique : le serrage angulaire les allonge de façon permanente et c’est cet allongement plastique qui garantit une tension stable malgré les cycles thermiques. Une vis déjà allongée une fois n’a plus la réserve nécessaire pour un second cycle.
La vérification se fait en comparant la longueur des vis démontées à la cote maximale du constructeur, mais la règle d’atelier est plus simple et plus sûre : la boulonnerie de culasse se remplace systématiquement, en même temps que le joint, avec des vis d’origine ou de qualité équivalente.
La procédure de serrage angulaire
Le serrage se déroule en plusieurs phases : un pré-serrage au couple, destiné à mettre les pièces en contact et à écraser le joint de manière homogène, puis une ou deux rotations angulaires qui amènent la vis dans son domaine plastique. L’ordre de serrage part du centre vers les extrémités, en spirale.
Le filetage doit être propre et les trous taraudés du bloc soufflés et asséchés, car un résidu d’huile ou de liquide fausse le couple appliqué de plusieurs dizaines de pourcents. Une goutte d’huile au fond d’un trou borgne peut aussi fissurer le bloc par effet hydraulique au serrage.
Taraudage endommagé et filet rapporté
Un filetage arraché dans le bloc se répare par filet rapporté, à condition que la réparation soit coaxiale et que le nouveau filet reprenne toute la profondeur utile. Un filet rapporté trop court concentre l’effort sur les premiers filets du bloc et finit par s’extraire sous la tension d’un serrage angulaire.
La réparation d’un taraudage de culasse reste une solution de dernier recours, acceptable sur un ou deux emplacements, jamais sur une rangée entière. Au-delà, la tenue du serrage n’est plus homogène et le joint travaille en flexion, ce qui ramène au scénario d’origine en quelques milliers de kilomètres.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. Les vis de culasse, le joint et la pochette de rodage sont livrés avec le moteur, ce qui évite de mélanger des références de provenances différentes sur un même plan de joint.
Préparer le chantier et sécuriser le résultat
Les contrôles complémentaires sur le bloc
Le plan de joint du bloc se mesure exactement comme celui de la culasse, au réglet et aux cales, moteur en place après nettoyage soigneux. Un défaut de planéité côté bloc est plus rare mais plus pénalisant, car sa reprise impose la dépose complète du moteur et un passage en rectification.
On profite de la culasse enlevée pour contrôler le dépassement des chemises, l’état du haut des cylindres et la présence d’un épaulement de glaçage. Ces relevés déterminent si la réparation se limite à la culasse ou si le moteur demande une réfection complète du bas-moteur.
Le rinçage du circuit et la remise en service
Un joint de culasse qui a laissé passer des gaz a acidifié le liquide de refroidissement et chargé le circuit de dépôts. Le rinçage complet, radiateur et échangeur compris, conditionne la tenue de la réparation, car un circuit encrassé entretient les points chauds qui ont provoqué la déformation initiale.
La remise en service suit la procédure de rodage : montée en température sans charge, purge complète du circuit, vérification du niveau à froid après plusieurs cycles, puis charge progressive. Le contrôle du serrage après rodage n’est pas prévu sur les vis à serrage angulaire et ne doit pas être improvisé.
La solution de l’échange standard livré monté ou prêt à poser
Pour un professionnel, l’intérêt de l’échange standard est de sortir du cycle mesure-surfaçage-contrôle-reprise. Le moteur arrive avec une culasse contrôlée et reprise, un plan de joint à la rugosité attendue, une boulonnerie neuve et une distribution montée, ce qui ramène le chantier à une pose.
Les dix pannes les plus fréquentes du Master 3 montrent que l’étanchéité de culasse arrive en tête des motifs d’immobilisation longue sur le Master 3, précisément parce qu’elle impose des mesures d’atelier que tous les garages ne peuvent pas réaliser en interne.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 4 000 et 6 000 €. La livraison gratuite en 1 h en Île-de-France depuis La Courneuve permet d’enchaîner la dépose et la pose dans la même journée. Quatre garanties s’ajustent à l’exploitation — ECO 3 mois, ESSENTIELLE 6 mois, SÉRÉNITÉ 12 mois et TRANQUILLITÉ PRO à vie, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.
Questions fréquentes sur la planéité de culasse et le surfaçage
Les questions les plus courantes sur la mesure de planéité de culasse, les limites du surfaçage et le choix de l’échange standard.
Comment mesurer la planéité d’une culasse sans marbre ?
Un réglet rectifié de classe atelier et un jeu de cales d’épaisseur suffisent pour un contrôle fiable. On pose le réglet sur le plan de joint nettoyé, en diagonale puis en longitudinal et en transversal, et on cherche la cale la plus épaisse qui passe sous le réglet. Le défaut de planéité de culasse se lit ainsi en centièmes de millimètre. La condition est que le réglet soit réellement rectifié : une règle de maçon ou un profilé quelconque donne des valeurs fantaisistes.
Combien peut-on enlever de matière au surfaçage ?
La limite n’est pas une épaisseur de passe mais une épaisseur minimale de culasse fixée par le constructeur, mesurée entre le plan de joint et le plan de couvre-culasse. On enlève le minimum nécessaire pour retrouver la planéité, en général quelques centièmes, et on vérifie que la cote restante est dans la tolérance. Un surfaçage de plusieurs dixièmes modifie le rapport volumétrique et la distance soupape-piston, ce qui sort le moteur de sa calibration d’origine.
Un surfaçage change-t-il le réglage de la distribution ?
Indirectement, oui. En rapprochant la culasse du bloc, le surfaçage raccourcit la distance entre l’axe d’arbre à cames et l’axe de vilebrequin, ce qui tend légèrement la chaîne ou la courroie et avance le calage de quelques fractions de degré. Sur un surfaçage léger, l’effet reste absorbé par le tendeur. Sur un surfaçage important, il faut contrôler le calage repère par repère et vérifier la garde soupape-piston avant tout démarrage.
Faut-il systématiquement changer les vis de culasse ?
Oui, dès lors que le serrage est angulaire. Ces vis travaillent au-delà de leur limite élastique et leur allongement plastique est consommé au premier montage. Réutilisées, elles n’assurent plus la tension nécessaire et le joint relâche sous l’effet des cycles thermiques. Le coût d’un jeu de vis neuves est négligeable face à celui d’une seconde dépose de culasse, et la boulonnerie est livrée avec nos moteurs reconditionnés.
Comment savoir si une culasse est fissurée ?
Le ressuage au pénétrant coloré révèle les fissures ouvertes sur les zones critiques, c’est-à-dire autour des puits d’injecteur et des sièges de soupape d’échappement. Pour les fuites internes, l’épreuve hydraulique sous pression à chaud reste la seule méthode fiable, car une fissure fermée à froid s’ouvre en dilatant. Aucun contrôle visuel ne remplace ces deux essais, et un surfaçage parfait sur une culasse fissurée ne tient jamais.
Vaut-il mieux refaire la culasse ou changer le moteur ?
Tout dépend du kilométrage et de l’état du bas-moteur. Sur un moteur jeune dont la surchauffe est accidentelle, la réfection de culasse se défend. Sur un moteur à fort kilométrage, la compression retrouvée accélère l’usure des coussinets et des segments déjà fatigués, et le cumul des coûts approche celui d’un échange standard sans la garantie associée. Le moteur M9T reconditionné à neuf part de 2 490 € HT en échange standard avec consigne 0 € et livraison gratuite en 1 h en Île-de-France.