
Le ressuage : détecter une fissure avant de remonter un moteur
Une fissure de quelques dixièmes de millimètre dans une culasse ou un bloc ne se voit pas à l’œil nu, même sur une pièce parfaitement nettoyée. Elle se révèle en service, quelques centaines de kilomètres après un remontage soigné, par une émulsion dans l’huile ou une mise en pression du circuit de refroidissement, et elle condamne alors tout le travail réalisé.
Le ressuage est le contrôle non destructif qui évite ce scénario. Son principe est simple — un pénétrant coloré, un nettoyage intermédiaire, un révélateur qui fait ressortir le défaut — mais sa mise en œuvre exige une méthode rigoureuse, car un ressuage mal conduit donne une fausse assurance plus dangereuse qu’une absence de contrôle.
Ce guide détaille le principe du ressuage, les zones à contrôler sur une culasse et un bloc, la méthode et ses pièges, les alternatives comme la magnétoscopie et la place de ce contrôle dans la fabrication d’un moteur M9R reconditionné à neuf livré en 1 h en Île-de-France.
Comprendre le principe du ressuage
Le mécanisme de révélation
Le ressuage exploite la capillarité : un liquide pénétrant très fluide s’infiltre dans la moindre discontinuité ouverte en surface, puis ressort lentement sous l’action d’un révélateur appliqué après nettoyage, en dessinant une indication nettement plus large que le défaut lui-même.
Cet effet de grossissement est tout l’intérêt de la méthode : une fissure invisible produit une indication rouge franche de plusieurs millimètres sur fond blanc. C’est ce contraste qui rend le défaut lisible par un opérateur sans équipement d’imagerie.
Les limites de la méthode
Le ressuage ne détecte que les défauts débouchant en surface. Une porosité interne, une fissure refermée par la compression ou un défaut masqué par un dépôt restent invisibles, ce qui impose un nettoyage préalable irréprochable et une connaissance des zones à risque.
Un ressuage négatif ne prouve donc pas l’absence de fissure, il prouve l’absence de fissure débouchante détectable dans les conditions du contrôle. Cette nuance compte dans l’interprétation, surtout sur une pièce ayant subi une forte surchauffe.
La place dans le processus de reconditionnement
Le ressuage intervient après nettoyage et avant tout usinage, car il serait absurde de rectifier un plan de joint sur une culasse fissurée. Il se répète parfois après usinage, puisque la reprise de matière peut faire apparaître un défaut jusque-là sous la surface.
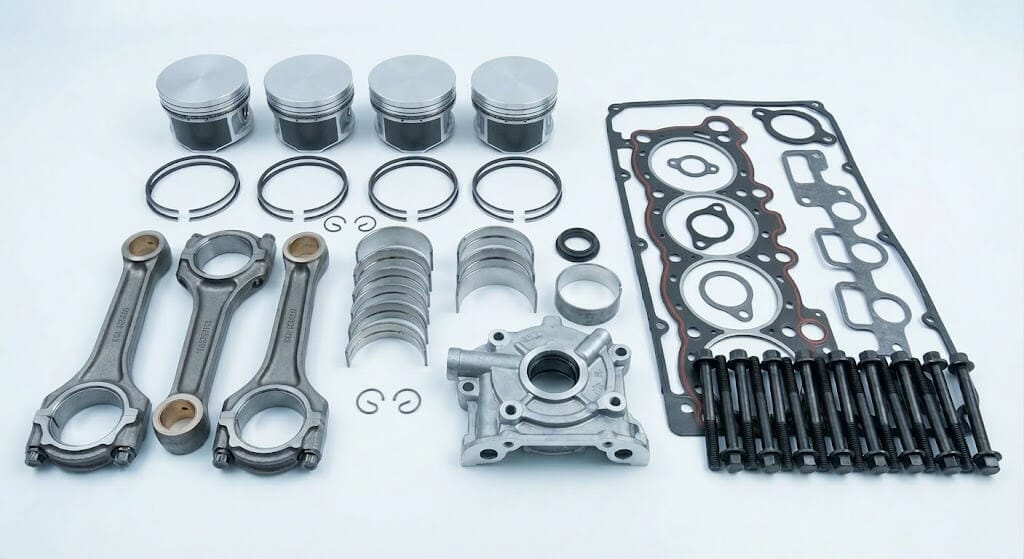
Chez France Moteurs Utilitaires, à La Courneuve, le moteur M9R reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 1 990 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 1 h en Île-de-France. Ce double contrôle, avant et après usinage, distingue une chaîne de reconditionnement structurée d’une réfection réalisée au coup par coup.
Les zones à contrôler sur une culasse
Les sièges et les ponts entre soupapes
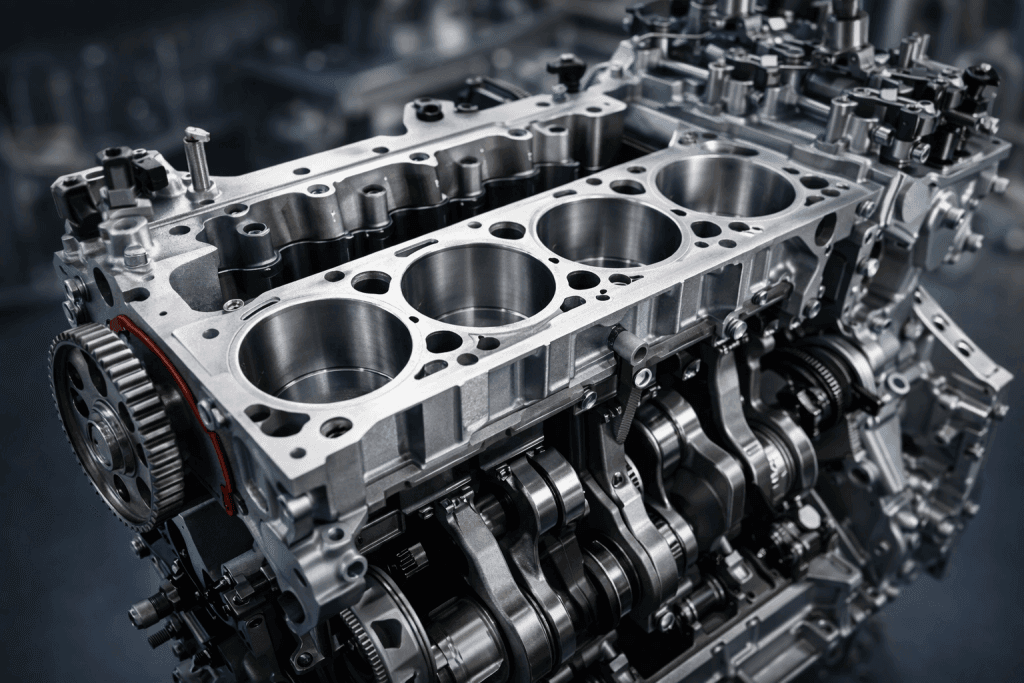
Les ponts de matière entre deux sièges de soupape et entre un siège et un logement d’injecteur constituent les zones les plus sollicitées thermiquement d’une culasse. C’est là que les fissures apparaissent presque toujours, après une surchauffe ou un serrage de joint de culasse.
Ces zones demandent une inspection minutieuse, soupapes déposées, sièges nettoyés et surface parfaitement sèche. Une fissure y traverse souvent le pont de part en part, ce qui met en communication deux chambres et provoque une perte de compression inexplicable autrement.
Le plan de joint et les passages de liquide
Le plan de joint se contrôle dans son ensemble, en portant attention aux abords immédiats des passages de liquide de refroidissement et des trous de goujons, où la contrainte de serrage se concentre et où la matière est la plus mince.
Une fissure à cet endroit met le circuit de refroidissement en communication avec un cylindre ou avec le carter. Elle explique une émulsion dans l’huile ou une mise en pression du vase d’expansion que l’on attribue alors à tort au seul joint de culasse. Le dix pannes les plus fréquentes du Master 3 revient sur cette confusion fréquente.
Les logements d’injecteurs et de bougies
Les puits d’injecteurs et de bougies de préchauffage subissent à la fois la contrainte thermique et la contrainte mécanique de serrage. Une amorce de fissure y part souvent du filetage et progresse vers la chambre de combustion.
Un filetage arraché ou réparé par insert mérite une attention particulière, car la pose d’un insert a pu amorcer un défaut. L’examen se complète par un contrôle de la planéité locale autour de chaque puits.
Appliquer la méthode correctement
La préparation de la surface
La préparation détermine la fiabilité du résultat. La zone doit être dégraissée, exempte de calamine, de résidus de joint et de liquide de nettoyage, puis parfaitement sèche. Un reste de solvant dans une fissure empêche le pénétrant d’y entrer et masque le défaut.
Le sablage ou le grenaillage, souvent utilisés pour décaper, présentent un risque réel : ils peuvent refermer mécaniquement les lèvres d’une fissure fine et la rendre indétectable. Un nettoyage chimique suivi d’un rinçage et d’un séchage est préférable avant un ressuage.
Le temps de pénétration et le nettoyage intermédiaire
Le pénétrant doit rester en place le temps prescrit, généralement plusieurs minutes, et la température de la pièce influence ce délai. Trop court, il n’a pas eu le temps d’entrer ; trop long, il sèche et devient difficile à faire ressortir.
Le nettoyage intermédiaire est l’étape la plus délicate : il doit retirer le pénétrant de la surface sans l’extraire de la fissure. Un essuyage au chiffon légèrement imprégné de nettoyant, sans jamais pulvériser directement, donne le meilleur compromis.
La lecture des indications
Après application du révélateur, les indications apparaissent progressivement. Une ligne fine et continue signale une fissure, un point isolé une porosité, une tache diffuse un résidu mal nettoyé. Le temps de développement doit être respecté avant toute conclusion.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 3 500 et 5 500 €. La photographie systématique des indications constitue une bonne pratique, car elle documente la décision de rebuter ou de valider la pièce et alimente le dossier de traçabilité. Deux garanties couvrent le M9R — ESSENTIELLE 6 mois et SÉRÉNITÉ 12 mois, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.
Les alternatives et les contrôles complémentaires
La magnétoscopie
Sur un Master 3 comme sur un Trafic 3, les pièces ferromagnétiques — vilebrequin, bielles, arbre à cames — se contrôlent par magnétoscopie, qui est plus sensible que le ressuage. Elle détecte même des défauts très légèrement sous-jacents en révélant la fuite de champ magnétique par accumulation de poudre ferreuse.
Son inconvénient est de ne pas s’appliquer aux alliages d’aluminium, donc ni à une culasse ni à un carter en alliage léger. Les deux méthodes se complètent plutôt qu’elles ne se concurrencent, chacune selon la nature de la pièce à examiner.
L’épreuve hydraulique de culasse
La mise en pression du circuit de refroidissement d’une culasse obturée, à l’eau chaude ou à l’air sous eau, révèle les fuites par bullage. Cette épreuve détecte des défauts qu’un ressuage manque, notamment les fissures internes non débouchantes.
Réalisée à température élevée, elle reproduit la dilatation réelle en service et fait apparaître des fissures qui restent fermées à froid. C’est le contrôle le plus discriminant sur une culasse ayant subi une surchauffe sévère.
Le contrôle de planéité
La planéité du plan de joint se mesure à la règle de contrôle et à la jauge d’épaisseur, en diagonale et en longueur. Une déformation hors tolérance impose une rectification, dans la limite de l’épaisseur minimale admissible pour la pièce.
Une culasse voilée au-delà de cette limite se remplace. Le calcul du retour sur investissement entre réparation et remplacement met en regard ce cas de figure avec le coût d’un moteur reconditionné à neuf, et montre pourquoi une culasse à remplacer fait souvent basculer le calcul.
Ce que ces contrôles changent sur un moteur reconditionné à neuf
La fiabilité réelle
Un moteur reconditionné à neuf dans une chaîne structurée a vu chacune de ses pièces maîtresses passer au contrôle non destructif avant usinage. Cette étape invisible pour le client fait l’essentiel de la différence de fiabilité constatée en service.
Le moteur M9R reconditionné à neuf arrive ainsi avec cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs, et des pièces validées plutôt que simplement nettoyées.
Le coût évité
Détecter une fissure avant usinage évite de payer la rectification d’une pièce à rebuter, puis le remontage complet d’un moteur condamné. Ce coût évité est le vrai bénéfice économique du contrôle non destructif.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. Pour un professionnel, l’arithmétique est simple : une seconde dépose dans l’année coûte davantage que l’écart de prix entre une réfection improvisée et un moteur reconditionné à neuf.
La logistique depuis La Courneuve
Le moteur M9R reconditionné à neuf part de notre centre de La Courneuve et arrive en 1 h en Île-de-France, sans frais de livraison, ou en 48 h partout en France, ce qui permet de caler la dépose et la pose sur une même journée d’atelier.
Le montage dans notre atelier reste disponible, avec le rodage expliqué et la garantie activée à la restitution, et la durée de vie moyenne d’un moteur M9R donne un repère utile pour situer le kilométrage auquel la remotorisation devient plus rationnelle qu’une réfection.
Questions fréquentes sur le ressuage et la détection des fissures
Les questions les plus fréquentes sur le contrôle non destructif des culasses et des blocs avant remontage.
Peut-on faire un ressuage soi-même en atelier ?
Oui, les kits de ressuage sont accessibles et la méthode s’apprend rapidement, mais sa fiabilité dépend entièrement de la rigueur d’exécution. Les trois pièges principaux sont une préparation de surface insuffisante, un nettoyage intermédiaire trop agressif qui extrait le pénétrant de la fissure, et une lecture effectuée avant la fin du temps de développement. Un ressuage mal conduit donne une fausse assurance plus dangereuse qu’une absence de contrôle, car il autorise le remontage d’une pièce fissurée. Sur une culasse ayant subi une surchauffe sévère, l’épreuve hydraulique à chaud reste plus discriminante.
Un ressuage négatif garantit-il que la pièce est saine ?
Non, et c’est une nuance essentielle. Le ressuage ne détecte que les défauts débouchant en surface et accessibles au pénétrant. Une porosité interne, une fissure dont les lèvres ont été refermées par un grenaillage ou par la compression, et un défaut masqué par un résidu de dépôt échappent au contrôle. Un ressuage négatif signifie donc qu’aucune fissure débouchante n’a été détectée dans les conditions du contrôle, pas que la pièce est intacte. C’est pourquoi une culasse à l’historique de surchauffe mérite en plus une épreuve hydraulique à chaud.
Où apparaissent les fissures sur une culasse de M9T ou M9R ?
Les zones de concentration thermique et mécanique arrivent largement en tête. Les ponts de matière entre deux sièges de soupape, et entre un siège et le logement d’injecteur, subissent les gradients de température les plus violents et fissurent en premier. Viennent ensuite les abords des passages de liquide de refroidissement sur le plan de joint, où la matière est mince et la contrainte de serrage maximale, puis les puits d’injecteurs et de bougies de préchauffage, où une fissure part souvent du filetage. Un contrôle sérieux examine ces zones en priorité, soupapes déposées.
Pourquoi ne faut-il pas sabler une culasse avant un ressuage ?
Parce que le sablage ou le grenaillage peuvent refermer mécaniquement les lèvres d’une fissure fine. La projection d’abrasif déforme la matière en surface et masque la discontinuité, rendant le défaut indétectable par un pénétrant qui n’a plus d’ouverture par laquelle s’infiltrer. On obtient alors une pièce visuellement impeccable et un ressuage rassurant sur une culasse qui lâchera en service. Un nettoyage chimique, suivi d’un rinçage soigneux et d’un séchage complet, préserve l’ouverture des défauts et garantit un contrôle exploitable.
La magnétoscopie remplace-t-elle le ressuage ?
Non, les deux méthodes ont des domaines différents. La magnétoscopie s’applique uniquement aux pièces ferromagnétiques, donc au vilebrequin, aux bielles et à l’arbre à cames, où elle se montre plus sensible que le ressuage et détecte même des défauts très légèrement sous-jacents. Elle est inopérante sur les alliages d’aluminium, donc inutilisable sur une culasse ou un carter en alliage léger, qui relèvent du ressuage. Dans une chaîne de reconditionnement structurée, chaque pièce passe au contrôle adapté à sa nature, et les deux techniques sont utilisées en parallèle.
Combien coûte un moteur M9R reconditionné à neuf livré en 1 h en Île-de-France ?
Le moteur M9R reconditionné à neuf démarre à 1 990 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec la livraison gratuite en 1 h en Île-de-France depuis notre centre de La Courneuve ou en 48 h partout en France. Le montage dans notre atelier se chiffre sur devis et représente 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 3 500 et 5 500 € selon la configuration et les périphériques à reprendre. Deux garanties couvrent ce moteur, ESSENTIELLE 6 mois et SÉRÉNITÉ 12 mois, voir conditions.


