Chemises de cylindre et ovalisation : ce que révèle une mesure d’alésage
Un moteur qui consomme de l’huile malgré des segments récents, des compressions qui restent basses après une réfection partielle : la paroi du cylindre est souvent en cause. L’ovalisation des cylindres constitue le critère qui décide entre un simple remplacement de segments et un réalésage complet. France Moteurs Utilitaires, spécialiste du moteur M9T reconditionné, détaille cette mesure et ce qu’elle révèle sur un Master 3 ou un Trafic 3.
L’enjeu est décisif : poser des segments neufs sur une paroi déformée revient à financer une intervention sans résultat.
Comment une paroi de cylindre s’use
La qualité du striage initial influe sur la vitesse de cette usure. Un rodage réalisé avec un angle et une profondeur maîtrisés retient l’huile et limite le contact direct entre le segment et la paroi. Ce travail, effectué en atelier de reconditionnement, ne se rattrape jamais au montage et distingue un bloc préparé dans les règles d’un moteur simplement remis en état de tourner.
L’usure en tonneau
Les segments frottent contre la paroi sur toute la course du piston, mais la pression qu’ils exercent varie selon la position. Elle est maximale près du point mort haut, là où la pression de combustion presse le segment de feu contre le cylindre.
Cette répartition inégale creuse la paroi davantage en partie haute qu’en bas de course. L’ovalisation des cylindres se double donc d’une conicité, la section variant selon la hauteur mesurée dans le fût.
La direction de mesure doit être repérée précisément pour que les relevés soient comparables. Marquer l’axe du vilebrequin sur le bloc, puis mesurer systématiquement dans cette direction et perpendiculairement, garantit que deux contrôles réalisés à quelques mois d’intervalle décrivent bien la même chose. Cette rigueur élémentaire conditionne l’exploitabilité de toute mesure d’ovalisation.
L’ovalisation proprement dite
Les efforts latéraux du piston, liés à l’inclinaison de la bielle, s’exercent perpendiculairement à l’axe du vilebrequin. La paroi s’use donc davantage dans cette direction que dans l’autre.
Le cylindre cesse d’être circulaire et prend une forme légèrement ovale. Les segments, eux, restent circulaires : ils ne peuvent plus épouser la paroi sur toute sa circonférence et l’étanchéité disparaît.
Notre analyse des dix pannes les plus fréquentes du Master 3 montre comment cette usure de paroi s’inscrit dans le cycle de vie d’un bloc. Consommation d’huile, pression de carter en hausse et compressions déclinantes en constituent les manifestations successives. Lire ces symptômes ensemble, plutôt que de les traiter isolément, permet de situer le moteur sur sa trajectoire avant d’engager un démontage exploratoire coûteux.
La marche d’usure
Au point mort haut, le segment de feu s’arrête à une hauteur précise. Au-dessus de cette limite, la paroi conserve son diamètre d’origine, ce qui crée une marche perceptible au doigt sur un moteur très usé.
Cette marche constitue l’indice visuel le plus direct. Sa présence, détectable sans instrument, signale une usure suffisamment avancée pour condamner tout remontage de segments neufs sans réalésage préalable.
Mesurer l’ovalisation
Le réglage de l’instrument sur une bague étalon ou un micromètre conditionne la validité de la mesure. Un comparateur d’alésage mal calé donne des valeurs cohérentes entre elles mais décalées par rapport à la réalité, ce qui fausse la comparaison avec les tolérances publiées. Cette étape, rapide, précède toute utilisation de l’outil sur un bloc à expertiser.
Le comparateur d’alésage
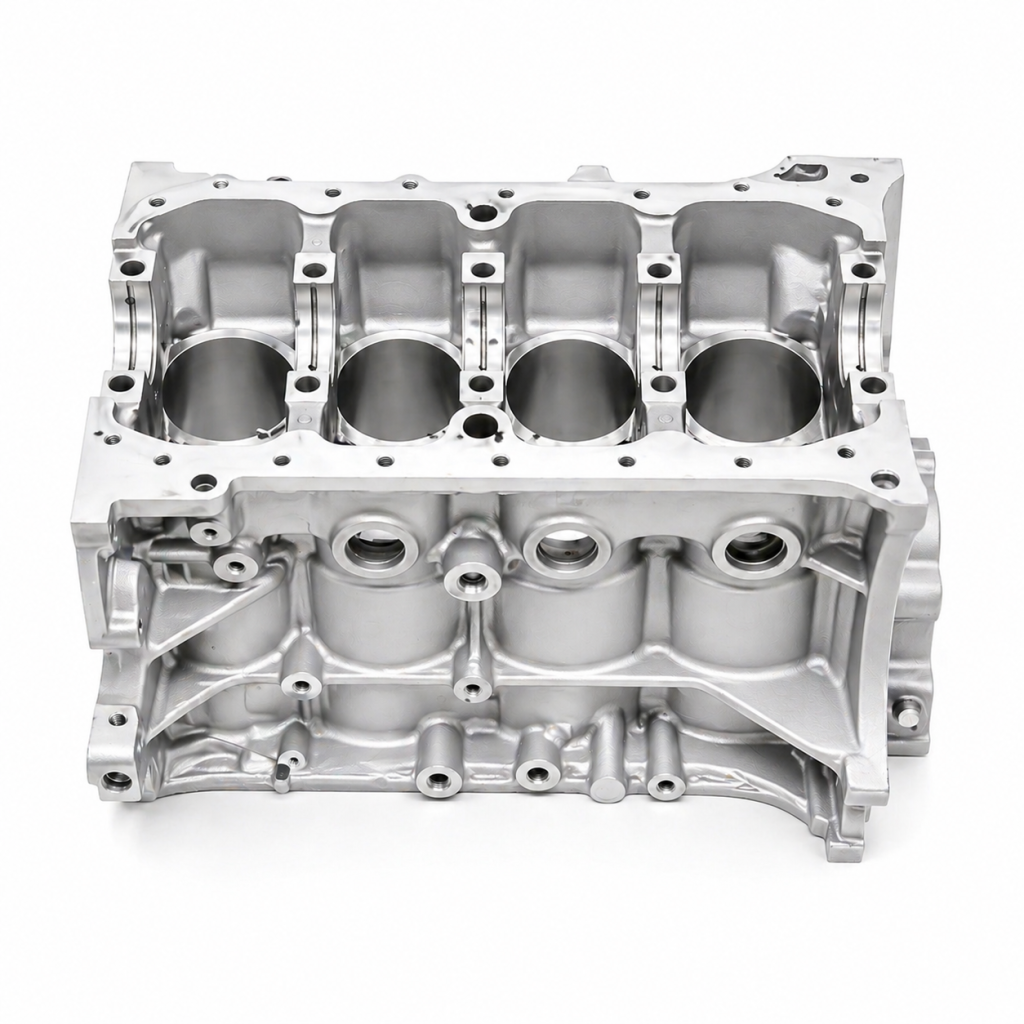
L’instrument se règle sur le diamètre nominal puis se promène dans le cylindre. La mesure se relève à plusieurs hauteurs et dans deux directions perpendiculaires, ce qui donne une cartographie complète de la déformation.
L’écart entre les deux directions chiffre l’ovalisation des cylindres, l’écart entre le haut et le bas donne la conicité. Ces deux valeurs se comparent aux tolérances publiées par le constructeur.
La documentation technique du moteur fournit ces valeurs, mais elles diffèrent selon les générations d’une même famille. Se référer à la version exacte, identifiée par le code moteur, évite d’appliquer une tolérance qui ne correspond pas au bloc examiné. Cette précision compte d’autant plus que l’écart entre deux versions peut suffire à faire basculer la décision entre réparation et réalésage.
Les tolérances applicables
Un moteur neuf présente déjà une tolérance de fabrication de quelques centièmes. La limite d’usure admissible se situe généralement à quelques dixièmes selon les motorisations et figure dans la documentation technique.
Au-delà, les segments neufs ne peuvent plus assurer l’étanchéité. Cette limite constitue le critère objectif qui distingue une réparation possible d’un réalésage obligatoire, et elle ne se devine pas à l’œil.
L’ordre des opérations compte également. Mesurer avant tout nettoyage risque de relever un dépôt plutôt que la paroi, alors qu’un nettoyage trop agressif peut modifier légèrement la surface. Un dégraissage soigneux sans abrasif, suivi d’un séchage complet, place le bloc dans les conditions attendues sans altérer l’état réel de ses cylindres.
Les conditions de mesure
La température influe sur les cotes relevées. Une mesure prise sur un bloc à température ambiante stabilisée donne des valeurs comparables aux tolérances publiées, ce qui n’est pas le cas sur une pièce encore tiède.
Le nettoyage préalable conditionne également la validité. Un dépôt de calamine en haut de fût, ou un résidu de joint sur le plan supérieur, fausse la lecture de plusieurs centièmes.
Ce que l’usure révèle
L’analyse du lubrifiant prélevé avant le démontage confirme cette hypothèse. Un taux élevé de silicium signale une entrée de poussière, le fer et le chrome désignent les chemises et la segmentation. Cette signature, obtenue pour quelques dizaines d’euros, oriente la correction à apporter et documente le dossier du véhicule pour la suite de son exploitation.
Les particules abrasives
Une usure prononcée et régulière sur les quatre cylindres évoque une pollution par des particules abrasives : poussière entrée par une admission mal filtrée ou huile chargée par des vidanges espacées.
Ce constat, porté au dossier, oriente la correction pour la suite. Nos observations sur les dix pannes les plus fréquentes du Master 3 confirment que l’entretien du filtre à air conditionne directement la longévité des parois.
L’usure localisée
Une ovalisation des cylindres marquée sur un seul cylindre désigne une cause locale : injecteur qui pulvérise mal, segment collé, ou épisode thermique ayant touché cette zone en particulier.
Cette localisation oriente vers un défaut qu’il faut corriger, faute de quoi le cylindre réalésé se dégradera au même rythme que son prédécesseur après la remise en état.
L’origine du grippage mérite d’être identifiée avant toute remise en état. Manque de lubrification momentané, surchauffe, dilution du carburant ou entrée de corps étranger laissent des signatures différentes sur la paroi. Cette lecture, réalisée bloc démonté, oriente la correction à apporter et évite que le cylindre réalésé ne subisse exactement le même sort quelques dizaines de milliers de kilomètres plus tard.
Les marques de grippage
Des rayures verticales profondes, une coloration ou un transfert de matière signalent un grippage. Cette dégradation résulte d’un manque de lubrification momentané ou d’une surchauffe qui a écrasé le film d’huile.
Un cylindre grippé ne se rattrape pas par un simple réalésage à la cote suivante si les rayures dépassent la profondeur admissible. Le bloc peut alors nécessiter un chemisage ou devenir irrécupérable.

Décider après la mesure
Le réalésage à la cote supérieure
Lorsque l’ovalisation des cylindres dépasse la tolérance mais que la paroi reste saine, un réalésage à une cote supérieure restitue une géométrie correcte. Il impose des pistons et des segments adaptés à cette nouvelle cote.
Cette opération, réalisée en atelier spécialisé, s’accompagne d’un striage volontaire destiné à retenir l’huile et à permettre le conformage des segments neufs pendant la période de rodage.
Les limites du réalésage
Chaque cote supérieure réduit l’épaisseur de paroi restante. Au-delà de la dernière cote prévue, le bloc ne peut plus être repris et doit être chemisé ou remplacé.
Un bloc déjà réalésé par le passé, information que rien ne signale extérieurement, peut se trouver en dernière cote dès le premier contrôle. Cette découverte modifie complètement l’économie du chantier.
Le délai constitue un facteur souvent décisif dans cet arbitrage. Un réalésage impose l’envoi du bloc en atelier spécialisé, l’attente des pistons à la cote correspondante puis le remontage, séquence qui mobilise le véhicule plusieurs semaines. Un bloc reconditionné livré prêt à poser raccourcit considérablement cette immobilisation, avantage qui pèse lourdement sur un utilitaire professionnel.
La comparaison avec l’échange standard
Le calcul du retour sur investissement entre réparation et remplacement permet de poser ce calcul. Additionner mesure, réalésage, pistons, segments, joints et main d’œuvre révèle un total qui approche souvent celui d’un bloc reconditionné complet.
Ce dernier présente en outre l’avantage d’un prix connu à l’avance, sans risque de découverte en cours d’intervention modifiant le devis initialement accepté.
Repartir sur une base mesurée
Ce que garantit un reconditionnement
Cylindres réalésés aux cotes contrôlées, pistons et segmentation adaptés, vilebrequin rectifié et culasse reprise : l’ensemble de la chaîne d’étanchéité repart de zéro avec des cotes documentées.
Les partenariats TotalEnergies et Renault Pro permettent de s’approvisionner en lubrifiants et pièces cohérents avec l’exigence d’une réfection moteur. Ces cotes figurent au dossier technique et servent de référence pour toute intervention ultérieure sur le bloc.
Le faisceau de signaux d’une fin de cycle
Consommation d’huile installée, compressions déclinantes, pression de carter élevée et fumées persistantes caractérisent ensemble une usure de paroi avancée.
Notre analyse de la fiabilité réelle des moteurs M9T et M9R détaille cette lecture croisée et permet de décider avant d’engager un démontage exploratoire coûteux.
Repartir sur une base saine
Le moteur M9T reconditionné à neuf — cylindres réalésés, vilebrequin rectifié, culasse contrôlée et reprise, segments, coussinets, joints, distribution et pompe à huile neufs — démarre à 2 490 € HT en échange standard, consigne 0 €, pochette de rodage Reinz incluse, avec livraison gratuite en 48 h partout en France et 4 h en Île-de-France.
Nous réalisons également le montage dans notre atelier, tarif établi sur devis, avec 12 à 16 heures de main d’œuvre, ce qui porte le budget total entre 4 000 et 6 000 €. Chaque bloc est livré avec les cotes de réalésage relevées et documentées. Quatre garanties s’ajustent à l’exploitation — ECO 3 mois, ESSENTIELLE 6 mois, SÉRÉNITÉ 12 mois et TRANQUILLITÉ PRO à vie, voir conditions. L’équipe répond du lundi au samedi, en magasin comme en ligne, avec tutoriel de pose et de rodage sur YouTube, créer un compte pro donne accès aux conditions professionnelles, et nos conseils, offres et promos se partagent sur Instagram, LinkedIn, TikTok et Facebook.
FAQ : l’ovalisation des cylindres en questions
Les réponses aux questions les plus fréquentes sur l’usure des parois.
Qu'est-ce que l'ovalisation d'un cylindre ?
Une usure inégale de la paroi, plus marquée dans la direction perpendiculaire à l’axe du vilebrequin en raison des efforts latéraux du piston. Le cylindre cesse d’être circulaire et les segments ne peuvent plus épouser sa surface.
Comment se mesure-t-elle ?
Au comparateur d’alésage, à plusieurs hauteurs et dans deux directions perpendiculaires. L’écart entre directions donne l’ovalisation, l’écart entre haut et bas donne la conicité. Ces valeurs se comparent aux tolérances du constructeur.
La marche en haut de cylindre est-elle un indice ?
C’est l’indice visuel le plus direct, perceptible au doigt. Elle correspond à la limite supérieure de course du segment de feu, au-dessus de laquelle la paroi conserve son diamètre d’origine. Sa présence condamne un remontage sans réalésage.
Peut-on remonter des segments neufs sans réaléser ?
Seulement si l’ovalisation reste dans la tolérance admissible. Au-delà, les segments circulaires ne peuvent plus épouser une paroi déformée et l’étanchéité ne sera pas restaurée malgré des pièces entièrement neuves.
Combien de fois peut-on réaléser un bloc ?
Chaque cote supérieure réduit l’épaisseur de paroi restante, et le nombre de cotes prévues est limité. Un bloc déjà repris par le passé, ce que rien ne signale extérieurement, peut se trouver en dernière cote dès le premier contrôle.
Une usure sur un seul cylindre, que signifie-t-elle ?
Une cause locale : injecteur qui pulvérise mal, segment collé ou épisode thermique localisé. Corriger ce défaut est indispensable, faute de quoi le cylindre réalésé se dégradera au même rythme que son prédécesseur.